핫 스탬핑 포일 슬리팅 기계를 선택할 때 단순히 최대 속도만 고려하는 것은 비용이 많이 드는 실수입니다. 불필요한 용량에 과도한 비용을 지불하거나 생산 병목 현상을 방지하려면 실제 재료 구성, 폭 요구 사항 및 후속 공정 수요에 맞춰 슬리팅 속도를 조정하는 방법을 알아보세요.
핫 스탬핑 포일 슬리팅 시 발생하는 과속 방지 장치
구매팀이 핫 스탬핑 포일 슬리팅 기계를 평가할 때, 속도 사양은 협상의 핵심 쟁점이 되는 경우가 많습니다. 공급업체들은 300m/min, 500m/min, 심지어 그 이상의 속도를 제시합니다. 이는 기계 속도가 빠를수록 생산량이 증가하고 투자 수익률이 높아진다는 단순한 가정에 기반합니다.
실제로 슬리팅 속도와 실제 생산 능력 간의 관계는 선형적이지 않습니다. 분당 500m의 속도로 작동하는 기계라도, 속도가 빠를수록 품질 결함이 발생하거나, 전환 시간이 과도하게 소요되거나, 예산에 맞지 않는 고급 소재를 사용해야 하는 경우, 분당 250m 속도의 기계보다 생산되는 완제품 포일 양이 적을 수 있습니다. 속도가 폭, 장력 제어, 그리고 실제 주문량과 어떻게 상호 작용하는지 이해하는 것이 전략적인 자본 투자와 비용만 낭비하는 비효율적인 자산 사이의 차이를 결정짓습니다.
핫 스탬핑 포일 공정에 다른 속도 논리가 필요한 이유
핫 스탬핑 포일은 일반적인 범용 필름이 아닙니다. 알루미늄, 안료 또는 홀로그램과 같은 기능성 층은 일반적으로 12μm에서 25μm 두께의 PET 기판 위에 형성됩니다. 이 정도 두께에서는 기판이 장력 변화, 온도 변동 및 기계적 진동에 매우 민감합니다.
슬리팅 속도가 증가함에 따라 동적 오차가 증폭됩니다. 측면 편차는 100m/min 미만의 속도에서는 약 ±0.10mm에서 300m/min 이상의 속도에서는 ±0.35mm까지 악화될 수 있습니다. 담배 포장이나 고급 라벨과 같은 고속 열압착기에 포일을 공급하는 업체에게 0.25mm의 편차는 사소한 허용 오차 문제가 아니라, 포일 낭비, 인쇄기 가동 중단, 불량품 발생으로 직결되는 등록 오류입니다.
실질적으로 최대 속도는 이론적인 한계치일 뿐 생산 목표가 아닙니다. 생산 능력 계획에 있어 중요한 수치는 기계가 가장자리 품질, 권선 일관성 및 치수 정확도를 유지하면서 작동할 수 있는 속도뿐입니다.

세 가지 속도 등급과 각각의 실제 성능
핫 스탬핑 포일 슬리팅 기계는 일반적으로 세 가지 작동 등급으로 나뉘는데, 각 등급은 사양표에 적힌 숫자보다는 해당 등급을 구현하는 데 필요한 제어 아키텍처에 따라 정의됩니다.
입문 단계: 100m/분 미만
이러한 기계는 일반적으로 자석 분말 브레이크 또는 개방 루프 장력 제어 방식을 사용합니다. 구조가 간단하고 비용을 관리할 수 있으며 유지 보수도 용이합니다. 일반 포장재용으로 좁은 폭의 포일을 소량 생산하는 업체에게는 이러한 유형의 기계가 가장 합리적인 투자일 수 있습니다. 가동 중지 시간이 최소화되고 전환 속도가 빠른 80m/min 속도의 기계는 지속적인 장력 조정과 품질 관리가 필요한 고속 기계보다 우수한 성능을 발휘할 수 있습니다.
주문량이 증가하거나 고객이 더 얇은 두께를 요구하기 시작하면 한계가 드러납니다. 12μm 두께에서는 속도가 조금만 증가해도 개방 루프 장력 응답의 부족함이 드러날 수 있습니다.
중거리: 100~200m/분
이 구간은 기계 설계가 매우 중요해지는 전환 영역입니다. 이러한 속도에서는 폐루프 장력 제어가 필수 불가결합니다. 권선 반경은 빈 코어에서 가득 찬 롤에 이르기까지 지속적으로 변화하며, 늘어짐, 주름 또는 꼬임을 방지하기 위해 장력이 실시간으로 보정되어야 합니다.
많은 독립 슬리팅 작업 및 사내 가공 부서에 있어 이 제품군은 실용적인 최적점을 제공합니다. 고속 서보 시스템에 필요한 자본 지출 및 유지 보수 인프라를 요구하지 않으면서 대부분의 상업용 열간 스탬핑 요구 사항에 충분한 처리량을 제공합니다.
고속: 200m/분 이상
이 경우 완전 폐쇄 루프 서보 장력 제어가 필수적이며, 롤 직경이 증가함에 따라 권선 장력을 자동으로 줄이는 테이퍼 장력 기술이 보완적으로 사용되는 경우가 많습니다. 이는 내부층 압축 손상으로 인해 완성된 롤 전체를 사용할 수 없게 될 수 있는 얇은 포일의 경우에 필수적입니다.
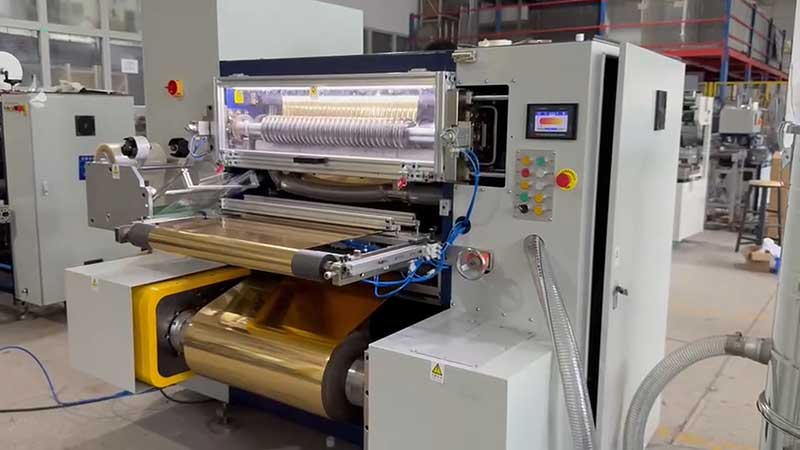
중요한 주의사항은 다음과 같습니다.고속 가공은 적절한 폭과 재질 조합을 통해서만 가능합니다.폭 1600mm의 기계가 분당 300m의 속도로 작동하려면 중앙부 처짐을 방지하기 위해 탁월한 본체 강성과 축 강도가 필요합니다. 이러한 구조적 기반이 없으면 속도 등급은 장점이 아니라 오히려 단점이 됩니다.
교차 제약 조건: 너비가 속도 방정식에 미치는 영향
구매자들이 속도와 폭을 독립적으로 평가할 때 가장 흔한 사양 오류가 발생합니다. 실제로는 속도와 폭은 밀접하게 연관되어 있습니다.
대형 슬리팅(800mm 이상)이 글에서는 공구 샤프트의 휘어짐을 주요 제한 요소로 제시합니다. 절삭 압력 하에서 폭이 넓은 샤프트는 중앙 부분이 약간 휘어지면서 중간 부분의 절삭이 불완전해지고 가장자리에는 과도한 힘이 가해집니다. 결과적으로 슬릿 품질이 폭 전체에 걸쳐 고르지 않게 됩니다. 폭이 넓고 고속으로 작동하려면 두꺼운 합금강 측판과 대구경 블레이드 샤프트로 기계를 제작해야 합니다. 1600mm급 기계는 고속 작동 시 안정성을 유지하기 위해 무게가 수 톤에 달하는 경우가 많습니다.
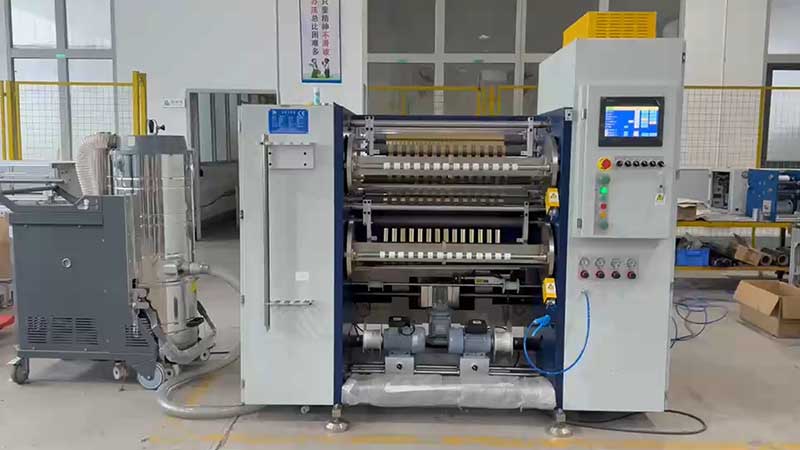
좁은 폭 슬리팅(50mm 미만)축 강성에서 공구 위치 정확도 및 권선 장력 일관성으로 제약 조건을 전환합니다. 미세선 장식이나 보안 용도에 사용되는 좁은 스트립은 탁월한 단면 평탄도가 요구됩니다. 수동 공구 잠금 방식은 치수 편차가 발생하기 쉬우므로 유압 잠금 방식이나 고정밀 슬립 샤프트가 필요합니다. 주문 구성에 폭 변경이 잦은 경우 자동 공구 위치 지정 시스템을 사용하면 전환 시간을 몇 시간에서 몇 분으로 단축할 수 있어 생산성 향상 효과가 최고 속도 향상보다 더 큰 경우가 많습니다.
실질적인 규칙:최대 너비가 아닌 예상 평균 너비를 기준으로 속도를 지정하십시오.300mm 웹에서 400m/min의 속도를 낼 수 있는 기계라도 품질 저하 없이 1200mm 웹에서는 150m/min을 넘기기 어려울 수 있습니다.
실제 용량 계산: 속도 등급 그 이상
기계 용량을 수요에 맞추려면 다음 프레임워크를 사용하여 속도 사양을 교대 근무당 유효 생산량으로 변환하십시오.
유효 생산량 = (조작 속도 × 조작 시간 × 효율 계수) ÷ 폭 활용률
어디:
• 작동 속도이는 최대 정격 속도가 아니라 일반적인 재료 및 너비에서 유지 가능한 속도입니다.
• 효율성 계수이는 전환 시간, 웹 스레딩, 폐기물 제거 및 품질 검사를 고려한 것입니다. 자동 공구 위치 지정 및 빠른 클램핑 기능을 갖춘 기계는 전환 시간을 15분에서 3분으로 단축하여 효율성을 5~10% 포인트 향상시킬 수 있습니다.
• 폭 활용률이는 기계의 최대 너비 중 실제로 일반적인 주문이 사용하는 비율을 반영합니다. 예를 들어 1600mm 너비의 기계에서 주로 400mm 너비의 주문을 처리하는 경우 너비 활용률은 25%에 불과합니다. 즉, 추가 너비에 대한 자본 투자 비용이 처리량 증가에 아무런 도움이 되지 않는다는 의미입니다.
예:한 가공업체는 교대 근무(8시간) 동안 25mm 두께의 포일 50,000미터를 생산해야 합니다.
• 기계 A: 최대 300m/분, 수동 전환(20분), 25mm에서 효율 85% → 실제 생산량 약 255m/분 → 8시간 동안 약 122,400m 생산. 과잉 생산.
• 기계 B: 최대 150m/min, 자동 위치 조정(전환 시간 5분), 효율 92% → 실제 속도 약 138m/min → 8시간 동안 약 66,240m 생산. 적절하게 매칭됨.
기계 B는 가격이 저렴하고, 에너지 소비량이 적으며, 설치 공간도 적게 차지합니다. 기계 A의 더 빠른 속도는 이 주문 유형에는 아무런 이점을 제공하지 않습니다.
신속 의사결정 프레임워크: 던져야 할 세 가지 질문
기계 사양을 최종 확정하기 전에 다음 세 가지 질문에 솔직하게 답하십시오.
1. 일반적으로 슬릿을 낼 때 가장 좁은 폭은 얼마입니까?
포트폴리오에 20mm 미만의 폭을 가진 제품이 포함되어 있다면 최대 속도보다는 공구 정밀도와 장력 안정성을 우선시해야 합니다. 유압식 공구 잠금 장치와 개별 롤 프레스 롤러를 갖춘 200m/min 속도의 기계는 좁고 정밀한 주문 작업에서 수동 설정이 필요한 400m/min 속도의 기계보다 우수한 성능을 발휘합니다.
2. 입고되는 포일의 두께 범위는 어떻게 됩니까?
표준 12μm PET 기반 필름의 경우, 우수한 장력 제어를 통한 적절한 속도가 공격적인 속도보다 안전합니다. 더 두꺼운 복합 필름(20μm 이상)의 경우, 재질이 영구 변형 없이 더 큰 장력을 견딜 수 있으므로 더 높은 속도가 더 적합해집니다.
3. 주문 사양은 얼마나 자주 변경하시겠습니까?
생산 과정에서 폭 변경이 빈번하게 발생하는 경우(소규모 슬리팅 업체나 여러 포장 고객을 대상으로 하는 가공 업체에서 흔히 발생) 고성능 기계의 속도 이점은 전환 시간으로 인한 가동 중지 시간 때문에 상쇄될 수 있습니다. 자동 툴 배치 및 퀵 클램핑 시스템은 단순한 속도보다 실질적인 생산 능력을 향상시켜 줍니다.
결론: 속도는 수단일 뿐, 측정 기준이 아니다
작업에 적합한 슬리팅 속도는 기계가 최소한의 폐기물, 최소한의 가동 중지 시간, 최소한의 작업자 개입으로 판매 가능한 완제품 롤을 생산하는 속도입니다. 이 속도는 80m/min일 수도 있고 350m/min일 수도 있지만, 경쟁사 사양 비교가 아니라 재료 구성, 폭 요구 사항 및 품질 표준에 따라 결정됩니다.
공급업체를 평가할 때는 실제 사용하려는 포일 등급과 목표 폭으로 시제품 생산을 요청하십시오. 확대경으로 슬릿 가장자리를 검사하여 버(burr)나 박리 현상이 있는지 확인하십시오. 완성된 롤 단면의 정렬 상태를 측정하고, 중심부에서 표면까지 장력의 균일성을 점검하십시오. 이러한 관찰을 통해 기계의 실제 성능을 최대 속도 수치보다 훨씬 더 정확하게 파악할 수 있습니다.
저자 소개
샤먼 델리쉬 자동화 설비 유한회사는 핫 스탬핑 포일, 연포장재, 특수 필름 산업을 위한 정밀 슬리팅 및 되감기 솔루션을 제공합니다. 당사의 기술팀은 가공업체가 실제 생산 요구 사항에 맞는 기계 사양을 선택할 수 있도록 지원하여 생산 능력 부족으로 인한 병목 현상과 과잉 투자를 방지합니다. 특정 소재 및 폭 프로파일에 대한 상담은 당사로 문의하십시오.
 핫 스탬핑 포일 슬리팅 기계의 자동화 기능에 대한 자세한 설명2026년 10월 21일
 핫 스탬핑 포일 슬리팅 기계에 대한 맞춤형 설계 및 공정2026년 10월 21일
 핫 스탬핑 포일 슬리팅 기계의 권취 및 되감기 시스템에 대한 설명2026년 10월 21일
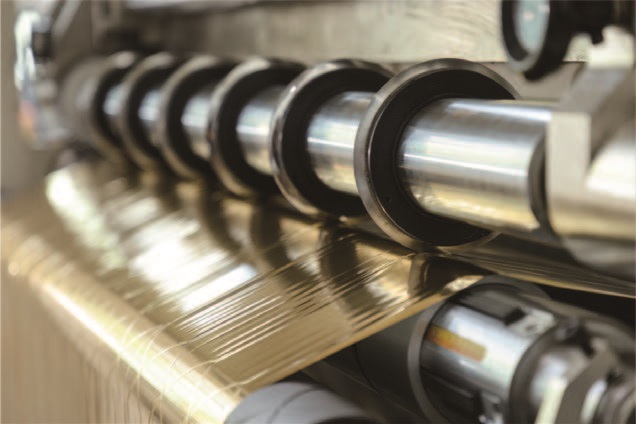 하나의 슬리팅 기계로 홀로그램, 콜드 스탬핑, 핫 스탬핑 포일을 슬리팅하는 방법: 재료 가이드2026년 10월 20일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 콜드 포일 슬리터
 카드 인쇄 리본 리와인더
 카드 인쇄 리본 슬리터
 핫 스탬핑 포일 슬리팅 기계
 홀로그래픽 포일 슬리터
 디지털 향상 포일 슬리터
 핫 스탬핑 포일 슬리터 RSDS7H 1350 PLUS
 핫 스탬핑 포일 슬리터(RSDS7H) 1350
