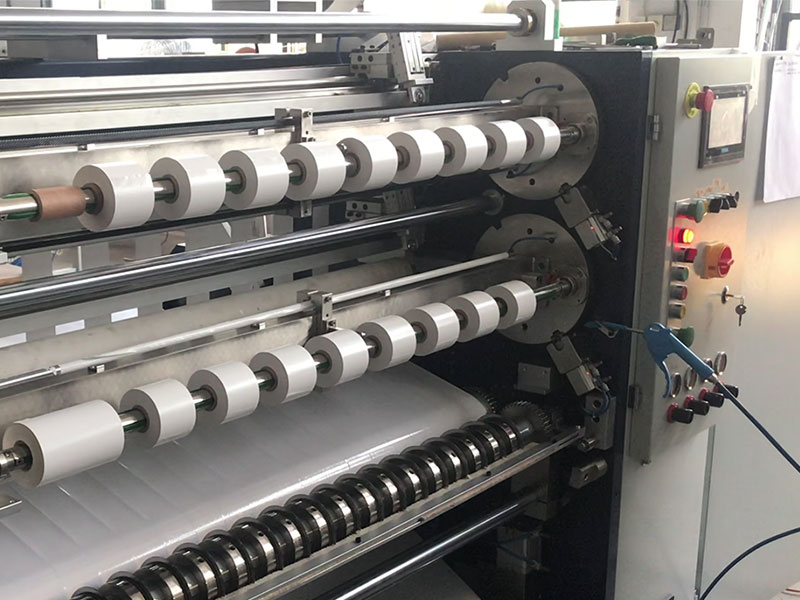
단면 접착 테이프 슬리팅기의 핵심 기능은 폭이 넓고 큰 단면 접착 테이프 롤을 지정된 폭의 작은 롤로 절단하는 것입니다. 많은 사람들이 이를 "양면 접착 테이프 슬리팅기" 또는 "범용 테이프 절단기"와 혼동하지만, 사실 단면 접착 테이프 슬리팅기의 재질 적용 범위는 명확하며 특화된 용도가 있습니다. 잘 설계된 단면 접착 테이프 슬리팅기는 가장 일반적인 포장 및 밀봉 테이프부터 전자 산업에서 사용되는 폴리이미드 골드 핑거 테이프, 심지어 자동차 및 의료 분야의 특수 단면 접착 테이프까지 생각보다 훨씬 다양한 재질을 처리할 수 있습니다.
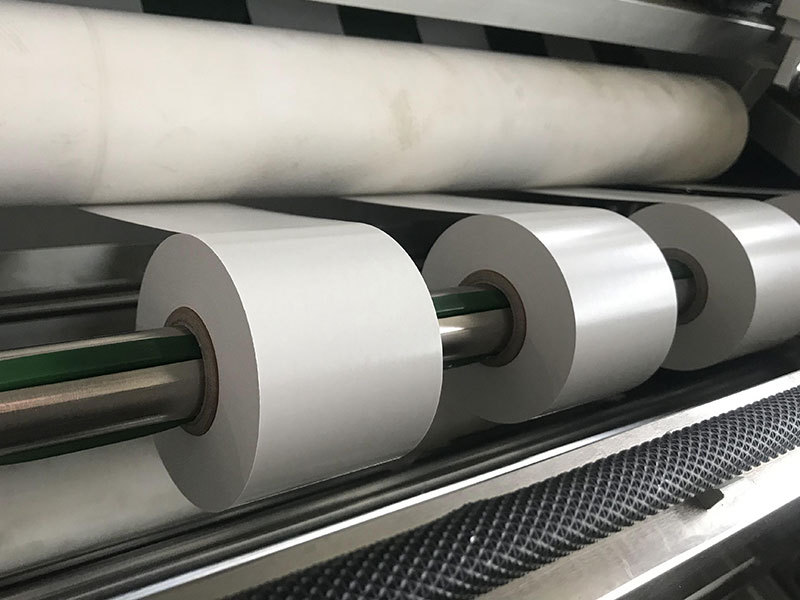
1. 기본 필름 종류: BOPP, PVC, PE
이 제품군은 단면 접착 테이프 슬리팅 기계의 최대 가공 용량을 가진 소재군입니다. BOPP(이축 배향 폴리프로필렌)는 투명 카톤 밀봉 테이프의 주요 소재입니다. BOPP는 질감이 깔끔하고 슬리팅 과정에서 쉽게 늘어나거나 변형되지 않아 슬리팅 기계에서 적절한 장력 제어가 필요합니다. PVC 단면 접착 테이프는 전기 절연에 일반적으로 사용됩니다. 이 소재는 비교적 부드럽고 어느 정도 탄성이 있습니다. 슬리팅 과정에서 장비는 안정적인 풀림 및 수정 기능을 갖춰야 하며, 그렇지 않으면 정렬 불량이나 구불구불한 가장자리가 발생하기 쉽습니다. PE 단면 접착 테이프는 주로 보호 필름이나 표면 마스킹에 사용되며 두께가 얇기 때문에 슬리팅 과정에서 칼날 압축 및 권선 장력을 더욱 정밀하게 조정해야 합니다. 이러한 소재의 기술적 과제는 절단 가능 여부가 아니라, 가장자리에 버(burr)나 접착제 유출 없이 균일하고 단단하게 절단하는 것입니다.
2. 종이 및 천 재질 유형: 마스킹지, 크라프트지, 천 테이프
마스킹 테이프는 크레이프지를 기본 재료로 사용하고 고무 또는 아크릴 접착제로 코팅합니다. 슬리팅 과정에서 종이 재질 특성상 미세 분진이 발생하기 쉬우므로 공구의 날카로움과 냉각 방식이 이에 맞춰 최적화되어야 합니다. 크라프트지 테이프는 강성이 높고 섬유가 거칠어 비교적 깔끔하게 절단되지만, 가장자리에 보풀이 생기기 쉬우므로 원형 칼날의 각도와 겹침을 정밀하게 설정해야 합니다. 단면 천 재질 테이프는 인장 강도가 높은 직물을 기본 재료로 사용합니다. 슬리팅 과정에서 공구 마모가 빠르게 진행되므로 장비의 칼날 축에 일정 수준의 강성이 요구됩니다. 이러한 측면에서 단면 고무 슬리팅기는 일반 슬리팅 장비와 상당 부분 겹치지만, 종이 재질에 대한 분진 제거 설계와 직물 재질에 대한 공구 내구성 구성은 장비의 특수성을 구분하는 중요한 요소입니다.
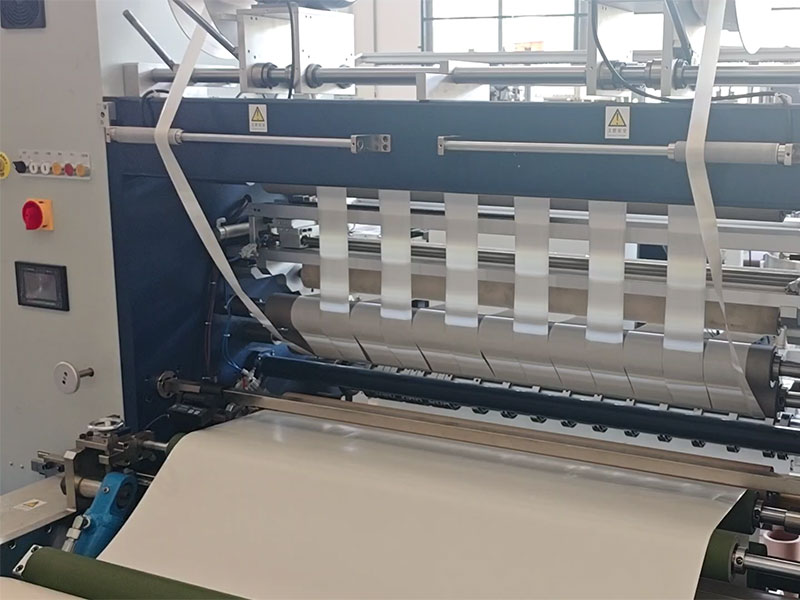
3. 전자 및 특수 테이프: PET, 폴리이미드 및 전도성 재료
이 분야는 슬리팅 정밀도가 가장 요구되는 분야입니다. PET 단면 접착 필름(흔히 "마일라"라고 함)은 전자 절연 및 고정에 널리 사용되며, 두께는 일반적으로 25~100미크론입니다. 슬리팅 과정에서 발생하는 미세한 장력 변동조차도 완성된 롤의 단면을 고르지 않게 만들 수 있습니다. 폴리이미드 테이프(캡톤)는 골드 핑거 보호에 표준으로 사용됩니다. 이 소재 자체는 매우 취성이 강하여 절단 도구가 충분히 날카롭지 않거나 각도가 부적절하면 가장자리에 미세 균열이 쉽게 발생하여 절연 성능에 영향을 미칠 수 있습니다. 또한, 알루미늄 호일 및 구리 호일 단면 접착 필름은 전자기 차폐에 흔히 사용됩니다. 금속 호일 층은 일반 필름보다 도구를 훨씬 더 많이 마모시키며, 슬리팅 과정에서 버(burr)가 발생하거나 가장자리가 말려 올라가지 않도록 해야 합니다. 그렇지 않으면 인접한 접착층에 구멍이 뚫리거나 단락 위험이 발생할 수 있습니다. 이러한 재료를 안정적으로 처리할 수 있는 단면 고무 슬리팅 기계는 일반적으로 서보 구동식 원형 블레이드 시스템과 정밀한 폐루프 장력 제어 장치를 갖추고 있어 ±0.1mm 이내의 슬리팅 정확도를 달성합니다.
4. 폼 및 두꺼운 테이프: EVA 및 폼 테이프
EVA 폼이나 PE 폼과 같은 단면 접착 폼은 일반적으로 두께가 0.5mm 이상이며 압축 탄성이 강합니다. 이러한 소재를 절단할 때 기존의 전단형 원형 칼날은 폼을 납작하게 만든 후 다시 튕겨 올라오면서 절단면이 수직이 아니거나 종 모양의 모서리를 형성하는 경향이 있습니다. 폼 절단에 적합한 슬리팅 기계는 일반적으로 더 날카로운 단일 날이나 특수 각도의 원형 날을 사용하며, 권취 시 소재가 과도하게 압축되는 것을 방지하기 위해 권취 장력을 낮게 유지해야 합니다. 단면 고무 슬리팅 기계는 폼 소재 처리 용량에 한계가 있으며, 초두께 또는 고밀도 폼의 경우 특수 절단 장비가 필요한 경우가 많다는 점에 유의해야 합니다.
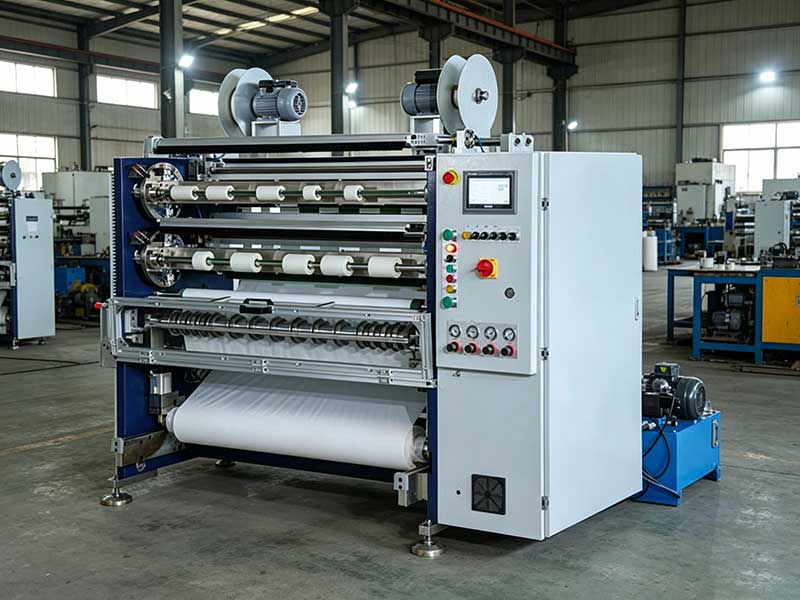
5. 비접착성 및 이형 재료: 보호 필름 및 이형지
단면 접착 슬리팅기는 접착제가 있는 재료에만 국한되지 않습니다. PE 및 PET 보호 필름과 같은 보호 필름은 일반적으로 점착성이 없거나 매우 약하지만, 슬리팅 공정은 단면 접착 필름과 매우 유사합니다. 즉, 늘어짐을 방지하기 위해 장력을 제어하고 편차를 방지하기 위해 편차를 제어해야 합니다. 테이프 생산에 보조 재료로 사용되는 이형지/이형 필름 또한 단면 슬리팅기로 가공할 수 있습니다. 이러한 확장된 기능은 필름 가공 작업장에서 단면 고무 슬리팅기의 생산 일정 관리 효율성을 높여줍니다. 동일한 기계에서 장력 매개변수와 공구 압력을 간단히 조정하여 실링 테이프, 보호 필름 및 이형지를 서로 다른 시간에 가공할 수 있습니다.
재료의 한계 및 선택 요령
"테이프처럼 보이는" 모든 재료가 단면 접착 테이프 슬리팅기에 적합한 것은 아니라는 점에 유의해야 합니다. 초박형 양면 접착 테이프(기판이 없거나 얇은 경우)는 슬리팅 과정에서 층간 정렬 불량이 발생하기 쉬우므로, 일반적으로 양면 접착 테이프 전용 슬리팅기가 필요합니다. 유리 섬유 천 테이프 또는 강화 섬유가 혼합된 테이프는 공구 수명에 상당한 영향을 미치므로, 장비가 다이아몬드 코팅 공구를 지원하는지 또는 잦은 공구 교체가 가능한지 확인해야 합니다. 또한 재료 두께는 중요한 매개변수입니다. 대부분의 범용 단면 고무 슬리팅기는 20~80미크론 사이의 절단 두께에 적합합니다. 초박형 광학 필름이나 두꺼운 폼과 같이 이 범위를 벗어나는 재료는 장비 제조업체에 슬리팅 가능 여부를 확인해야 합니다.
궁극적으로 단면 고무 슬리팅 기계의 재료 목록은 고정된 것이 아니라 "기판 종류 × 접착 특성 × 두께 범위"라는 세 가지 요소에 의해 결정되는 공정 범위입니다. 장비를 구매하거나 사용할 때 "몇 가지 종류의 재료를 절단할 수 있습니까?"라고 묻기보다는 가장 일반적으로 다루는 기판 종류와 두께 범위를 명확히 파악한 다음, 해당 조건에서 장비의 장력 제어 정확도와 툴 구성 방식을 구체적으로 평가하는 것이 좋습니다. 재료는 달라지지만 슬리팅의 핵심 원리는 동일합니다. 매끄러운 절단, 견고한 롤링, 안정적인 장력. 이 세 가지 조건이 모두 충족될 때 비로소 진정한 '절단'이라고 할 수 있습니다.
 단면 테이프 슬리팅기의 주요 기능 및 적용 시나리오2026년 10월 31일단면 테이프 슬리팅 기계를 선택할 때 어떤 매개변수를 고려해야 할까요?2026년 9월 19일
 단면 테이프 슬리팅기: 정의, 작동 원리 및 핵심 구조 분석2026년 8월 11일단면 접착식 슬리팅기는 어떻게 벨트 슬리팅 효율을 향상시킬 수 있을까요? 핵심 요소 분석2026년 7월 6일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

