슬리팅 작업장에서 가장 흔한 불량품은 권선 끝부분의 불균일한 마감입니다. 이는 "망원경"처럼 돌출된 부분이나 "별 모양 바퀴"처럼 물결 모양의 패턴으로 나타나며, 심한 경우 후속 인쇄 기계의 용지 정렬 불량 및 인쇄 위치 오류를 직접적으로 유발합니다. 많은 작업자는 장비의 주축이 정렬 불량이라고 생각하지만, 실제 점검 결과 문제의 80%는 압력 롤러, 장력 및 코어 롤링에 있습니다. 깔끔한 권선을 확보하는 데에는 특별한 기술이 필요한 것이 아니라, 몇 가지 핵심 물리량을 정밀하게 제어하는 것이 중요합니다.
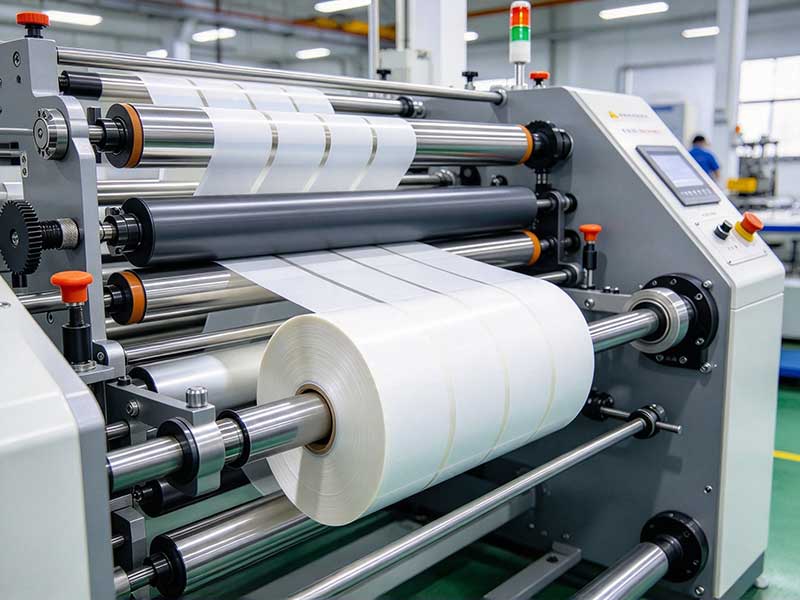
롤러: 간과하기 쉬운 최전선 방어선
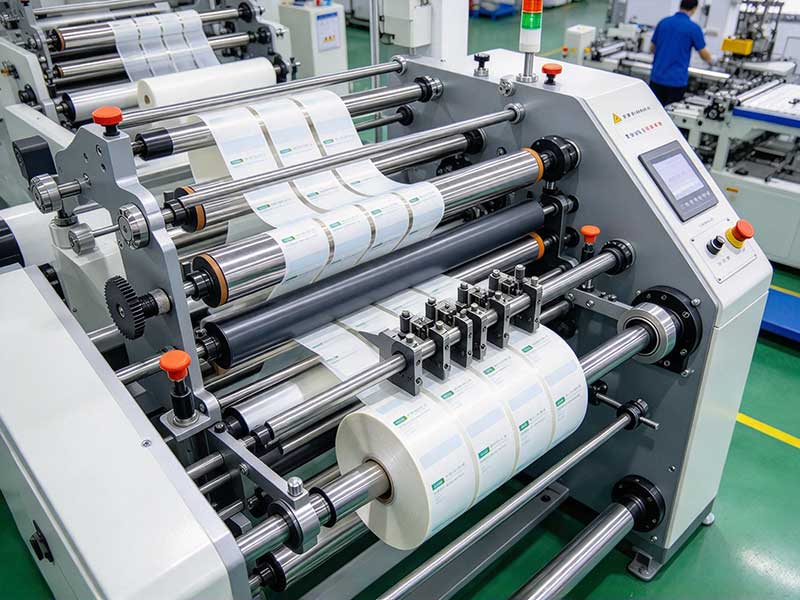
압력 롤러는 권선 직전 재료와 직접 접촉하는 마지막 롤러이며, 압력 롤러의 상태는 재료가 코어에 들어가는 자세를 직접적으로 결정합니다. 가장 흔한 문제는 롤러 표면의 접착제 부착이나 마모로 인해 코일의 한쪽 끝은 팽팽하고 다른 쪽 끝은 헐거워지는 것입니다. 헐거워진 쪽은 이후 권선 과정에서 점차 바깥쪽으로 흘러나와 불량 권선을 형성하게 됩니다. 압력 롤러 청소는 교대 근무 시 정기적으로 실시해야 하며, 알코올로 표면을 닦고 굳은 젤 입자가 있는지 확인해야 합니다. 좀 더 잘 알려지지 않은 문제는 압력 롤러 양 끝의 압력 불균형입니다. 실린더 또는 스프링 구동식 압력 롤러의 경우, 양 끝에 압력 차이가 발생하면 롤러와 권선축이 평행을 유지하지 못하게 되고, 재료에 측면 힘의 기울기가 발생합니다. 간단하게 확인하는 방법은 가동 중지 후 압력 롤러의 양 끝을 손으로 당겨 저항이 일정한지 확인하는 것입니다. 더 정확한 방법은 필러 게이지를 사용하여 압력 롤러와 권선축의 평행도를 확인하고, 오차를 미터당 0.1mm 이내로 유지하는 것입니다. 이러한 정밀도는 까다로워 보이지만, 접착 재료 자체는 두께가 수십 마이크론에 불과한 경우가 많고, 롤러의 미세한 기울기만으로도 수백 미터에 달하는 권선 길이 전체에 걸쳐 육안으로 식별 가능한 단면 편차를 확대할 수 있습니다.
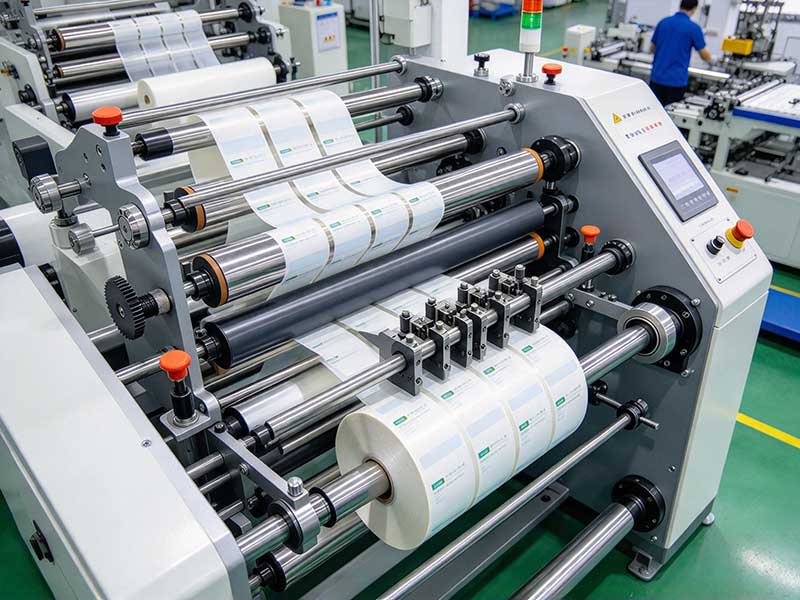
장력: 테이퍼 및 슬립의 이중 보정
슬리팅 기계의 핵심 기술적 과제는 장력 제어이며, 특히 권선 공정은 매우 복잡합니다. 코일 직경이 계속 증가함에 따라 권선 토크가 일정하게 유지되면 재료 장력은 반경에 반비례하여 감소하게 되므로, 중심부는 단단해지고 외부층은 느슨해지며 단면에는 국화꽃 모양의 변형이 발생합니다. 이 문제를 해결하기 위한 표준적인 접근 방식은 테이퍼 장력 제어입니다. 즉, 권선 장력을 일정한 값으로 설정하는 대신 롤 직경이 증가함에 따라 미리 설정된 곡선을 따라 점진적으로 감소시키는 것입니다. 초기 롤 직경이 작을 때는 중심부를 단단하게 유지하기 위해 높은 장력을 사용하고, 코일 직경이 증가함에 따라 장력을 점진적으로 감소시켜 층간 압력의 과도한 축적으로 인한 외부층 재료의 변위를 방지합니다. 테이퍼 곡선의 형상은 재료 두께와 접착층의 경도에 따라 달라지므로, 보편적인 매개변수가 없으며 장비 시운전 중에 시험지를 통해 결정해야 합니다.
테이퍼 제어는 롤 직경에 따라 전체 재료의 장력이 변하면서 발생하는 장력 감소 문제를 해결하지만, 자가 접착 슬리팅의 또 다른 고유한 문제, 즉 동일한 권선 릴에 여러 개의 좁은 롤이 서로 다른 장력을 요구한다는 문제는 해결할 수 없습니다. 마스터 롤 코팅이 고르지 않거나 슬리팅 스트립의 폭에 미세한 차이가 있는 경우, 롤을 고정적으로 구동하는 단일 솔리드 샤프트를 사용하면 일부 코일은 조여지고 다른 코일은 느슨해지는 현상이 불가피하게 발생합니다. 슬립 샤프트 기술은 바로 이러한 문제를 해결하기 위해 설계되었습니다. 각 드럼은 슬립 링에 독립적으로 장착됩니다. 특정 재료의 장력 요구량이 변경되면 슬립 링의 슬립량이 그에 따라 조정되어 각 롤이 동일한 속도 기준을 유지하면서 필요한 토크 보상을 얻을 수 있습니다. 이는 "각 볼륨별 독립 제어"의 사각지대를 해소하고 단면 불균일 문제를 해결하는 핵심 하드웨어 기반입니다.
핵심 및 보조 재료: 처음 몇 미터의 결정적인 역할
보다 정밀한 장력 제어를 통해, 코어 자체가 원형이 아니거나 단면이 수직이 아닌 경우 모든 설정이 초기화됩니다. 품질이 떨어지는 용지 코어는 지나치게 원형에 가까워 회전할 때마다 장력 시스템에 주기적인 교란을 일으켜 권취 단면이 처음부터 비뚤어지게 됩니다. 작업 시 권취 전에 용지 코어 단면이 축에 수직인지 확인하십시오. 타원형 질감이 뚜렷하게 나타나는 배치는 즉시 교체해야 합니다. 또한, 권취 릴의 공기압도 확인해야 합니다. 팽창축의 공기압이 부족하면 코일 코어가 축에서 간헐적으로 미끄러질 수 있습니다. 장력 센서는 이를 장력 부족으로 오인하여 토크를 지속적으로 증가시키고 장력을 점점 더 강하게 조여 결국 용지가 찢어지거나 면이 겹치지 않는 문제가 발생할 수 있습니다. 일반적으로 팽창축의 공기압은 0.4~0.6MPa 사이로 유지해야 합니다.
재료와 환경 간의 시너지 효과
접착 용지의 "샌드위치" 구조는 일반 용지보다 장력에 훨씬 민감하다는 것을 의미합니다. 표면재, 접착층, 이형지가 결합된 용지를 슬리팅할 때, 주변 온도가 너무 낮으면 접착제가 굳어 권취 시 층 사이의 공기가 빠져나가기 어려워지고 롤 표면에 주름이 생기기 쉽습니다. 반대로 온도가 너무 높으면 접착층이 너무 부드러워지고, 권취가 너무 팽팽하면 용지가 넘쳐흘러 끝면에 달라붙어 딱딱한 부분이 생길 수 있습니다. 이렇게 되면 다음 층을 감을 때 용지가 어긋나게 됩니다. 따라서 깔끔한 권취를 위해서는 작업장 온도를 20~25℃로 유지하고 적절한 습도를 유지하는 것이 필수적입니다. 또한 원재료 자체의 품질도 간과할 수 없습니다. 마스터 롤의 두께 불균일이나 코팅 편차가 심한 경우, 슬리팅 기계의 장력 시스템이 아무리 정밀하더라도 완벽하게 보정할 수 없습니다. 따라서 마스터 롤의 심각한 편차는 기계 사용 전에 제거해야 합니다.
권선의 깔끔함은 단일 변수의 결과가 아니라, 용지 경로 전체에 걸쳐 롤러, 장력, 코어 롤, 용지 상태 등이 조화롭게 작용한 결과입니다. 용지 끝면이 고르지 않은 경우, 권선 끝부분부터 용지 경로를 따라 앞쪽으로 점검하십시오. 먼저 압력 롤러가 깨끗하고 평행한지 확인하고, 장력 테이퍼가 현재 용지에 적합한지 확인한 후, 코어 롤과 공기압이 기준에 부합하는지 확인하십시오. 대부분의 경우, 이 세 단계 내에서 문제가 해결됩니다.
 접착 라벨 슬리팅 기계의 장력 제어 원리에 대한 상세 설명2026년 11월 6일접착식 라벨 슬리팅기는 어떻게 슬리팅 효율을 향상시킬 수 있을까요?2026년 11월 4일접착 라벨 절단기에 적합한 재료는 무엇입니까?2026년 11월 2일
 접착 라벨 절단기 선택 방법: 핵심 기능 완벽 분석2026년 10월 31일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

