핫 스탬핑 포일 슬리팅 머신을 선택할 때, 단순히 블레이드 브랜드나 본체 무게를 비교하는 것이 아니라, 초박형 소재를 처리할 수 있는 장력 제어 시스템을 선택하는 것이 중요합니다. 핫 스탬핑 포일의 총 두께는 보통 12~30미크론에 불과하며, PET 기판 필름, 이형층, 컬러층, 알루미늄 코팅층, 접착층으로 구성되어 있는데, 각 층은 기계적 응력에 대한 민감도가 다릅니다. 장력이 너무 높으면 기판 필름이 늘어나고 변형되어 후속 스탬핑 공정이 부정확해지고, 장력이 너무 낮으면 권선이 느슨해져 기계 작동 중에 끊어질 수 있습니다. 또한 장력이 조금만 변동해도 코일이 여러 바퀴 동안 조여졌다 풀렸다를 반복하여 품질 저하를 초래할 수 있습니다. 업계에서는 "3중 다림질, 70% 절단"이라는 말이 있습니다. 슬리팅 단계에서의 장력 제어는 후속 핫 스탬핑 공정의 수율을 직접적으로 좌우합니다.
"지속적인 긴장"이라는 사고방식을 버리세요. 테이퍼링 제어가 핵심입니다.
모델을 선택할 때 가장 흔한 함정은 습관적으로 고정된 장력 값을 설정하고 이를 무시하는 것입니다. 그러나 슬리팅 과정에서 코일의 직경은 계속 변합니다. 풀리는 코일의 직경은 작아지고 감기는 코일의 직경은 커집니다. 일정한 장력을 유지하면 되감기 시 외층이 내층을 지속적으로 압박하게 되어 결국 내층이 주름져 '국화심'처럼 쭈글쭈글해지고, 큰 롤의 아랫부분은 과도하게 늘어나거나 심지어 파손될 수 있습니다.
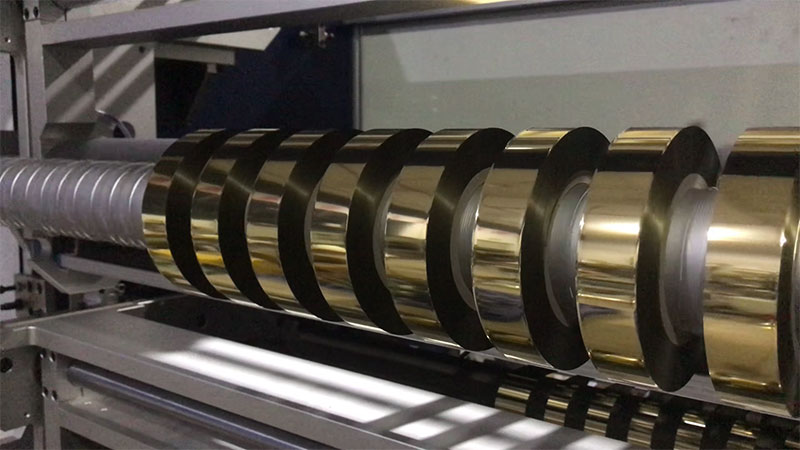
테이퍼 장력 제어는 기본 기능이지 부가 기능이 아닙니다. 롤 직경이 증가함에 따라 장력은 미리 설정된 곡선에 따라 감소해야 합니다. 초기에는 낮은 장력을 사용하여 롤 코어가 평평하고 잘 맞도록 하고, 중간 부분에서는 안정적인 층간 압력을 유지하며, 끝부분에서는 외측 링의 무게를 보상하기 위해 장력을 점진적으로 감소시킵니다. 테이퍼 계수는 일반적으로 0.5~0.8로 설정되며, 초기 장력은 재료의 파괴 강도의 8~12%로 설정하고, 최종 장력은 초기 값의 40~70%로 감소시킵니다. 열압착 호일과 같이 얇고 약한 재료의 경우 테이퍼는 60~80%로 설정하는 것이 좋습니다. 테이퍼 장력 제어를 적용하면 단면 불균일 불량률을 40~60%까지 줄일 수 있습니다. 테이퍼 기능이 없는 기계는 아무리 고가의 센서나 고성능 모터를 사용하더라도 호일 롤을 절단할 때 "시한폭탄"과 같습니다.
폐쇄 루프는 통과선이며, 정확도는 설정값보다는 변동에 따라 달라집니다.
장력 제어 시스템은 개루프 방식과 폐루프 방식으로 나뉩니다. 개루프 제어는 실제 장력과 관계없이 미리 설정된 값에 따라 출력을 내보냅니다. 폐루프 제어는 센서를 사용하여 실제 장력을 실시간으로 감지하고 컨트롤러에 피드백을 제공하여 동적으로 보정합니다. 열간 스탬핑 포일 슬리팅에는 반드시 폐루프 방식의 슬리팅이 사용되어야 합니다. 이것이 핵심입니다.
폐루프 시스템은 세 가지 핵심 구성 요소로 이루어져 있습니다. 첫째는 장력을 감지하는 장력 센서이고, 둘째는 PID 알고리즘을 통해 조정량을 계산하는 제어기이며, 셋째는 실제 작동을 담당하는 액추에이터입니다. 액추에이터 선택 측면에서, 자성 분말 클러치는 가격이 비교적 저렴하지만 일반적으로 정확도가 평균 수준이고 응답 속도가 느려 내부 풀림이나 외부 과압이 발생하기 쉽습니다. 서보 모터는 높은 정밀도와 빠른 응답 속도를 제공하여 더욱 복잡한 제어 알고리즘을 구현할 수 있으므로 초박형 열간 압연 포일이나 레이저 포일과 같은 특수 코팅 재료에 더욱 안정적인 선택입니다.
모델을 선택할 때는 "설정 장력 범위"만 보지 말고 장력 변동 범위도 확인해야 합니다. 고품질 장비는 설정값의 ±3% 이내로 변동을 제어할 수 있으며, 고급 모델은 ±0.5N의 정확도를 달성할 수 있습니다. 이 지표를 통해 핫 스탬핑 포일 롤이 "팽팽하면서도 느슨한 상태"인지, 아니면 "중심부에서 표면까지 균일한 상태"인지 판단할 수 있습니다.
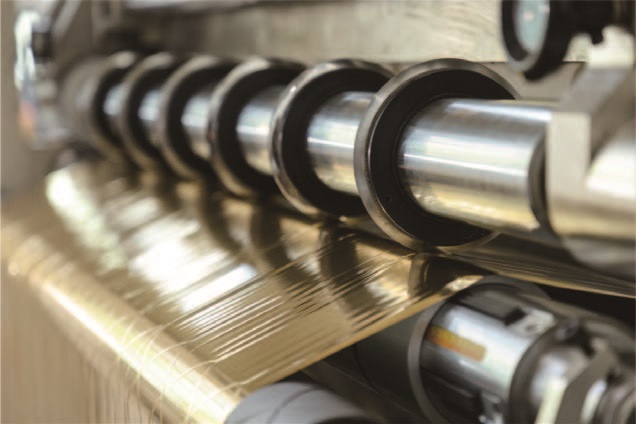
슬리팅 블레이드는 "변동이 없는 영역"에 있어야 합니다.
장력 제어는 단순히 풀고 감는 것만이 아닙니다. 슬리팅 블레이드 부분의 재료가 장력 변동으로 인해 흔들리면 블레이드가 마치 "톱"처럼 절단하여 미세한 톱니 모양을 만들게 되는데, 이것이 금박 가장자리가 들뜨거나 금박이 찢어지는 근본적인 원인입니다.
최신 고급 슬리팅 기계는 다중 구역 독립 장력 제어 기능을 갖추고 있습니다. 풀림 구역, 견인 구역(슬리팅 블레이드 전후), 그리고 감기 구역 각각이 독립적인 폐쇄 루프를 형성합니다. 플로팅 롤러 또는 장력 센서를 통해 절단 영역 외부로의 장력 변동을 차단하여 슬리팅 블레이드 부근의 재료가 항상 "장력 변동 없음" 상태를 유지하도록 합니다. 모델을 선택할 때 제조사에 슬리팅 커터 전후에 독립적인 장력 차단 설계가 되어 있는지 직접 문의해 보세요. 만약 그렇지 않다면 얇은 재료의 절단면이 거칠어질 확률이 크게 높아집니다.
가속 및 감속 순간의 "동적 보상"이 포일 파손율을 결정합니다.
슬리팅 기계가 출발하고, 가속하고, 감속하고, 정지하는 순간이 가장 강렬한 장력 변동이 발생하는 순간입니다. 속도 변화로 인한 관성 충격이 보상되지 않으면 필름에 직접적인 영향을 미칩니다. 12미크론 PET 베이스 필름은 머리카락보다도 얇기 때문에, 단 한 번의 장력 급증만으로도 끊어질 수 있습니다.
우수한 장력 제어 시스템은 서보 모터의 응답 주파수와 제어 알고리즘의 품질에 따라 최고 속도 증가 시 실제 장력 변동을 ±3% 이내로 제어할 수 있습니다. 구매 시 정적 매개변수만 보는 것보다 가속 및 감속 시의 장력 곡선을 공급업체에 요청하는 것이 훨씬 더 중요합니다. 정속 주행 중 안정적인 장력을 유지하는 것이 기본이며, 진정한 시험은 가속, 감속 및 급정지 순간에 이루어집니다.
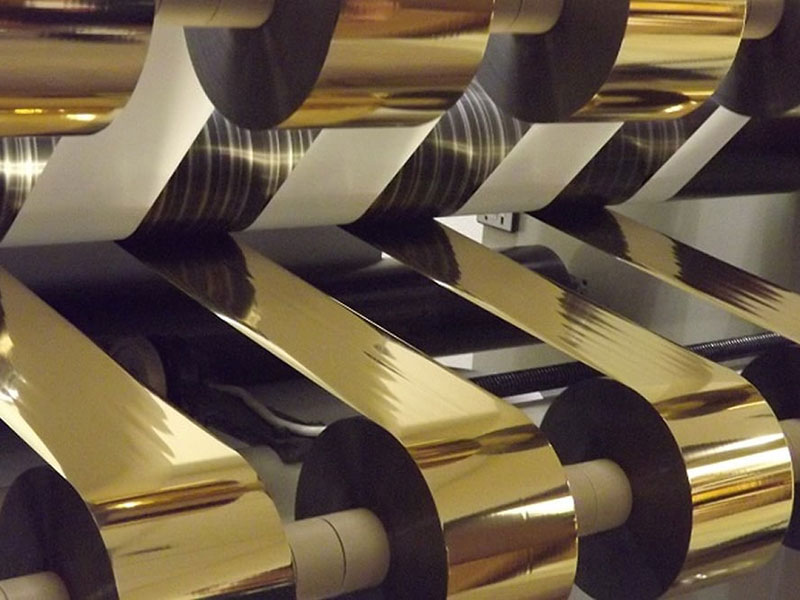
다축 권선: 슬립 샤프트는 "한 코일은 조이고, 다른 코일은 푸는" 문제를 해결합니다.
슬리팅 기계가 여러 개의 좁은 롤을 동시에 감을 때, 롤 사이의 재료 두께의 미세한 차이가 누적되어 더 큰 장력 차이를 발생시킵니다. 두께 편차는 스트립의 감기 속도 차이를 유발하고, 어떤 롤은 팽팽하고 어떤 롤은 느슨해지며, 단면이 고르지 않게 되고, 심한 경우에는 과도한 장력으로 인해 스크랩이 발생합니다.
슬립 샤프트는 이러한 문제를 해결하는 실용적인 솔루션입니다. 슬립 링의 슬립 원리를 이용하여 각 권취 스테이션에서 장력을 독립적으로 조절함으로써 샤프트의 여러 롤이 중심부에서 외층까지 균일한 장력으로 감기도록 합니다. 좁은 스트립 슬리팅 환경에서 슬립 샤프트는 재료 두께의 불균일로 인한 풀림 및 조임 문제를 효과적으로 방지합니다. 좁은 슬리팅 사양이 자주 요구되는 경우, 슬립 샤프트는 선정 기준의 중요한 요소로 고려되어야 합니다.
시험 절단 검증: 아무리 스펙이 좋아도 롤을 잘라서 확인하는 것이 좋습니다.
슬리팅 기계의 장력 조절이 지나치게 강한지 판단하는 가장 확실한 방법은 재료를 사용하여 기계를 테스트하는 것입니다. 슬리팅 후 필름 단면의 평탄도를 관찰하는 데 집중하십시오. 필름 롤 단면을 손으로 눌러보고, 심지가 부드럽고 외층이 느슨하면 장력이 부족한 것입니다. 필름 롤이 뻣뻣하고 단면이 나팔 모양으로 볼록하게 나오면 장력이 과도한 것입니다. 가능하면 고배율 현미경을 사용하여 절단면을 검사하여 육안으로 확인하기 어려운 미세 균열이나 버(burr)가 있는지 확인하십시오.
핫 스탬핑 포일 슬리팅 머신을 선택하는 것은 단순히 파라미터를 조합하는 문제가 아닙니다. 정밀도는 얼마나 정밀하게 절단할 수 있는지를 결정하고, 장력은 얼마나 안정적으로 절단할 수 있는지를 결정합니다. 이 두 가지가 조화를 이룰 때 비로소 후속 스탬핑 공정에서 진정한 "밀리미터 단위의 예술성"을 구현할 수 있습니다. 그중에서도 장력 제어는 훨씬 더 중요한 요소입니다. 장력 제어를 통해 재료가 슬리팅 단계에서 변형될 위험 없이 양호한 상태로 핫 스탬핑 머신에 도달할 수 있습니다.
 핫 스탬핑 포일 슬리팅 기계를 선택하는 방법은 무엇일까요? 먼저 다음 세 가지 매개변수를 살펴보겠습니다.2026년 9월 28일
 핫 스탬핑 포일 슬리팅 기계 선택: 폭과 속도를 맞추는 방법2026년 9월 28일
 핫 스탬핑 포일 슬리팅기 선택: 폭과 속도를 맞추는 방법2026년 9월 24일핫 스탬핑 포일 슬리팅 기계 선정 가이드 (2026년판)2026년 9월 24일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 콜드 포일 슬리터
 카드 인쇄 리본 리와인더
 카드 인쇄 리본 슬리터
 핫 스탬핑 포일 슬리팅 기계
 홀로그래픽 포일 슬리터
 디지털 향상 포일 슬리터
 핫 스탬핑 포일 슬리터 RSDS7H 1350 PLUS
 핫 스탬핑 포일 슬리터(RSDS7H) 1350
