핫 스탬핑 포일 슬리팅 기계 작동의 어려움은 "전원을 켜는 방법"이 아니라 "안정적으로 절단하고, 깔끔하게 모으고, 버(burr) 발생을 방지하는 것"에 있습니다. 핫 스탬핑 포일은 기판이 얇고 코팅이 잘 깨지기 때문에 장력, 절단 공구, 정전기에 매우 민감합니다. 동일한 장비에서 다른 포일 재질을 사용하면 매개변수 설정이 완전히 달라질 수 있습니다. 다음에서는 초보자도 쉽게 이해할 수 있도록 실용적인 단계와 핵심 기술을 균형 있게 다룹니다.
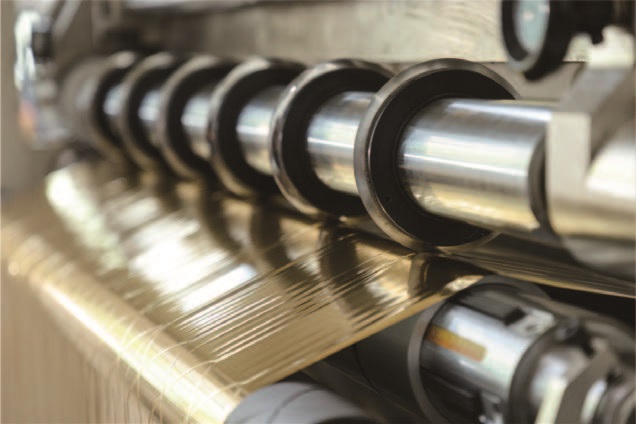
1. 시동 전 "거부권 행사": 안전 및 상태 확인
슬리팅 기계 작동 표준에서 안전은 최우선 사항입니다. 열간 스탬핑 포일 슬리팅 기계는 여러 개의 절단 지점과 고속 회전 부품을 가지고 있으므로 장갑을 착용한 상태로 회전축을 조작하는 것은 엄격히 금지되어 있습니다. 긴 머리카락은 모자 안으로 집어넣고 소매를 단단히 묶어야 합니다. 이는 단순한 규칙이 아닙니다. 포일이 매우 얇기 때문에 장갑이나 옷이 걸리면 갑자기 작업을 멈출 시간이 없는 경우가 많습니다.
장비 상태 확인은 공구, 공기압, 비상 정지라는 세 가지 사항에 중점을 둡니다. 원형 또는 평면 블레이드의 가장자리에 칩이 발생하는지 확인하십시오. 아주 작은 칩이라도 고속 회전 시 주기적인 버(burr)나 블레이드 파손으로 이어질 수 있습니다. 공기 통로의 공기압은 일반적으로 0.5~0.7MPa에 도달해야 합니다. 공기압이 부족하면 척의 클램핑력이 부족해져 작동 중에 스핀들이 움직일 수 있습니다. 비상 정지 버튼을 한 번 눌러 메인 드라이브가 정상적으로 작동하는지 확인해야 합니다.
2. 급액 및 필름 침투: 경로가 힘보다 더 중요합니다
핵심은 중심을 맞추는 것입니다. 릴에 롤러를 설치한 후 척을 고정하고 중심 맞춤 장치를 조정하여 포일 롤의 중심이 장비의 중심선과 일치하도록 해야 합니다. 편심형 메인 롤은 저속에서는 이상 현상이 나타나지 않지만, 속도가 증가함에 따라 권선 장력이 주기적으로 변동하여 되감기 끝면이 "탑 모양" 또는 "나팔 모양"으로 변형되는 현상이 직접적으로 나타납니다.
필름 관통 경로는 모델에 따라 약간씩 다르지만, 일반적인 순서는 다음과 같습니다: 풀림 가이드 롤러 → 장력 감지 롤러 → 슬리팅 블레이드 그룹 → 감기 가이드 롤러. 필름 관통 시 호일을 비틀거나 뒤집지 않고 평평하게 유지하십시오. 테이프를 사용하여 재료 끝부분을 감기 코어 튜브에 평평하게 두세 군데 붙여주십시오. 테이프가 너무 두꺼우면 초기 감기 단계에서 부분적으로 울퉁불퉁해질 수 있으며, 이는 내부 층에 눌린 후 제거하기 어려울 수 있습니다.
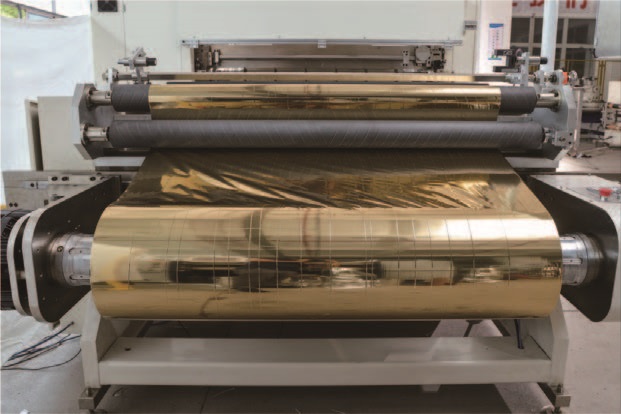
3. 파라미터 설정: 긴장감은 영혼이고, 속도는 안전장치다
핫 스탬핑 포일 슬리팅의 파라미터 로직에서 장력은 속도보다 우선시됩니다. 초보자들이 흔히 저지르는 실수는 장비 명판에 표시된 최대 속도를 그대로 따라 하면서, 그에 맞는 장력과 포일 재질을 고려하지 않는 것입니다.
장력 설정은 "작은 값부터 큰 값 순으로, 낮은 값부터 시작하여 점차 높여가는" 원칙을 따릅니다. 일반적인 얇은 열전사 포일을 예로 들면, 권선 장력의 기준값은 20~50N이며, 포일 재질의 두께와 폭에 따라 미세 조정합니다. 보다 정확한 설정을 위해서는 재질 특성을 고려해야 합니다. PET 기반 열전사 포일은 인장 강도가 높아 약간 더 높은 장력을 적용할 수 있습니다. 종이 기반 포일은 늘어짐 변형이 발생하기 쉬우므로 낮은 장력을 일정하게 유지해야 합니다. 전사 포일과 레이저 포일은 장력 변동에 매우 민감하므로 폐루프 장력 제어를 사용하는 것이 좋습니다. 권선 장력은 일반적으로 권선 장력보다 10~15% 낮게 설정하고, 코일 직경 증가로 인한 외부 압출을 보상하기 위해 15~25%의 테이퍼 감소율을 적용합니다.
초기 슬리팅 속도는 분당 30~50미터로 조절하는 것이 좋습니다. 저속 시험 절단의 목적은 생산량 증대가 아니라, 절단면의 깔끔함, 날축에서 발생하는 이상 소음, 권선면의 평탄도 등을 관찰할 수 있는 기회를 제공하는 것입니다. 모든 사항이 정상임을 확인한 후에는 속도를 단계적으로 높이되, 매 단계마다 분당 20미터를 넘지 않도록 합니다.
절삭 거리는 완전히 정지된 상태에서 조정해야 합니다. 날 간격은 일반적으로 포일 두께의 10%~15%로 설정합니다. 간격이 너무 좁으면 마모가 가속화되고, 너무 넓으면 절삭이 불가능하고 버(burr)가 발생합니다. 공구 조정 후 캘리퍼를 사용하여 공구 홀더 사이의 간격을 측정하고, 조그 테스트를 통해 공구 축이 움직이지 않는지 확인하십시오.
4. 시험 절단 및 첫 번째 조각 확인: 멈추는 것이 실행하는 것보다 더 중요합니다.
본격적인 대량 생산 전 시험 절단 단계는 숙련된 작업자와 맹목적인 작업자를 가르는 중요한 경계선입니다. 1~2미터 정도 절단한 후 즉시 멈추고 샘플을 꺼내 절단면, 폭, 표면의 세 가지 지표를 검사합니다.
절단면은 깔끔하고, 날카로운 버(burr)가 없어야 하며, 브러싱이나 알루미늄 분말의 탈락이 없어야 합니다. 버가 발생한 경우, 장력 조정을 서두르기보다는 날의 날카로움과 간격을 확인하는 데 우선순위를 두어야 합니다. 갑작스러운 버 발생의 90%는 공구 교체로 해결할 수 있습니다. 폭은 캘리퍼스로 측정하며, 오차는 일반적으로 ±0.5mm 이내로 관리됩니다. 표면 검사에서는 롤러 자국이나 호일 조각의 정전기 흡착 여부를 확인합니다. 이러한 요소들은 후속 스탬핑 과정에서 오염을 유발할 수 있습니다.
시험 절단을 통과한 후에는 첫 번째 롤 작업 동안 작업자는 자리를 비워서는 안 됩니다. 열간 스탬핑 포일 슬리팅의 결함은 가속 단계에서 집중되는 경우가 많습니다. 장력 기울기 변화, 지연된 보정 반응, 정전기 축적 증가 등은 모두 가속 후 증폭됩니다.
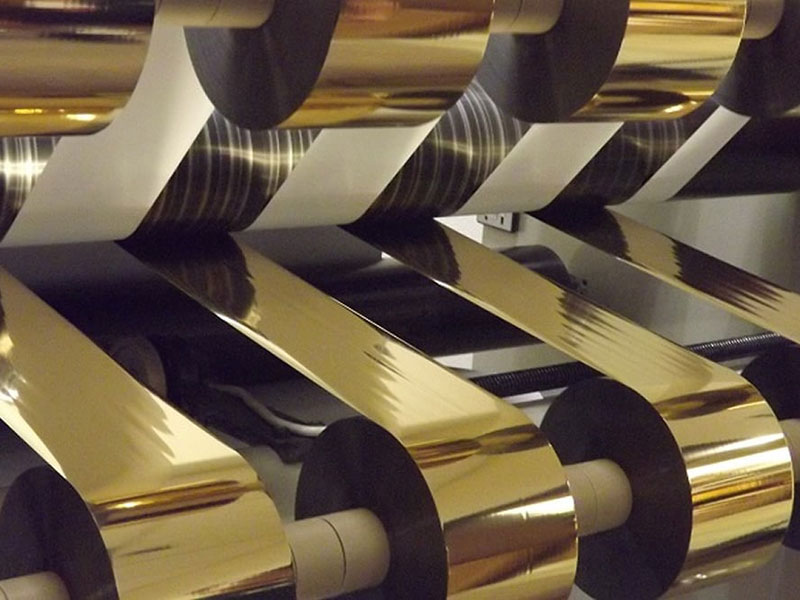
5. 빈번하게 발생하는 문제에 대한 신속한 평가 및 처리
버(burr) 및 브러싱: 먼저 날 가장자리를 살펴보세요. 돋보기를 사용하여 날에 흠집이 있는지 확인하십시오. 손가락으로 살짝 만졌을 때 무뎌진다면 날을 교체해야 합니다. 공구 상태가 양호하다면 간격이 너무 넓은지 확인하세요. 얇은 호일 간격은 재료 두께의 1.2~1.5배로 설정하는 것이 좋습니다. 정전기 또한 숨겨진 원인 중 하나입니다. 공구 홀더 앞뒤에 이온 에어 바를 설치하면 정전기를 크게 줄일 수 있습니다.
포일 파손: 절단면에서 자주 파손되는데, 이는 주로 과도한 칼날 압력이나 칼날의 홈 때문에 발생하며, 절단면에 미세 균열이 생긴 후 장력에 의해 균열이 확산되어 파손되는 현상입니다. 포일이 불규칙적으로 파손되는 경우에는 장력을 낮춰 자성 분말 브레이크의 출력이 불안정한지 확인하는 것이 우선적입니다.
권선 단면의 불균일성: 먼저 보정 센서가 포일 파편에 의해 막히는 가장 흔한 원인을 배제한 다음, 각 가이드 롤러의 평행도(공차 ≤ 0.5mm/m)를 점검하십시오. 공구와 보정 모두 정상인 경우, 권선 테이퍼를 점진적으로 미세 조정하여 대부분의 단면 문제가 이 단계에서 해결되도록 하십시오.
6. 마무리 및 일상 습관
롤을 내릴 때는 롤 끝부분이 손상되지 않도록 트레이에 조심스럽게 놓으십시오. 추적성을 위해 사양, 계량기, 날짜를 라벨에 표시하십시오. 매 교대 근무가 끝날 때마다 블레이드 홀더와 가이드 롤러 표면에 묻은 알루미늄 가루와 접착제 얼룩을 닦아내십시오. 호일 조각이 일정량 쌓이면 다음 호일 표면을 긁어 숨겨진 스크랩을 발생시킬 수 있습니다.
작업 숙련도 격차를 진정으로 벌리는 것은 얼마나 많은 매개변수를 기억하느냐가 아니라 "관찰하기 전에 멈추고, 빠르게 하기 전에 천천히 하고, 장력을 주기 전에 칼을 사용하라"는 순서를 확립하는 것입니다. 열간 스탬핑 포일 슬리팅에서 발생하는 품질 결함은 드물게 단일 원인으로 발생합니다. 버(burr)는 이물질 축적을 유발하고, 이물질은 정렬 불량을 초래하며, 정렬 불량은 한쪽 면의 마모를 더욱 증가시켜 악순환을 만듭니다. 이러한 악순환을 끊는 방법은 항상 첫 번째 단계에서 멈추고 청소하는 것입니다.
 핫 스탬핑 포일 슬리팅 기계용 장력 제어 기술2026년 11월 5일
 핫 스탬핑 포일 슬리팅 기계의 효율 향상 방법2026년 11월 5일핫 스탬핑 포일 슬리팅 기계: 핵심 사양 및 매개변수에 대한 완벽 가이드2026년 10월 28일핫 스탬핑 포일 슬리팅 기계 속도: 생산 능력을 수요에 맞추는 방법2026년 10월 27일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 콜드 포일 슬리터
 카드 인쇄 리본 리와인더
 카드 인쇄 리본 슬리터
 핫 스탬핑 포일 슬리팅 기계
 홀로그래픽 포일 슬리터
 디지털 향상 포일 슬리터
 핫 스탬핑 포일 슬리터 RSDS7H 1350 PLUS
 핫 스탬핑 포일 슬리터(RSDS7H) 1350
