핫 스탬핑 포일은 슬리팅 작업에 있어 가장 까다로운 소재 중 하나입니다. 12~25μm 두께의 PET 다층 구조(이형 코팅, 컬러 층, 알루미늄 층, 접착제)는 두꺼운 필름에서는 무시할 수 있는 정도의 미세한 장력 변화에도 영구적인 손상을 입을 수 있습니다. 25μm 표준 포일에서는 완벽하게 작동하는 장비도 12μm 레이저 필름에서는 미세한 버(burr)와 알루미늄 분진을 발생시킬 수 있으며, 1600mm 마스터 롤에 최적화된 장비도 10mm 폭의 좁은 스트립 정밀도에서는 제대로 작동하지 못하는 경우가 많습니다.
이 가이드는 변환업체와 포일 제조업체에게 가장 중요한 매개변수를 기준으로 수율, 모서리 품질 및 후속 스탬핑 성능을 직접적으로 결정하는 사양을 분석합니다.
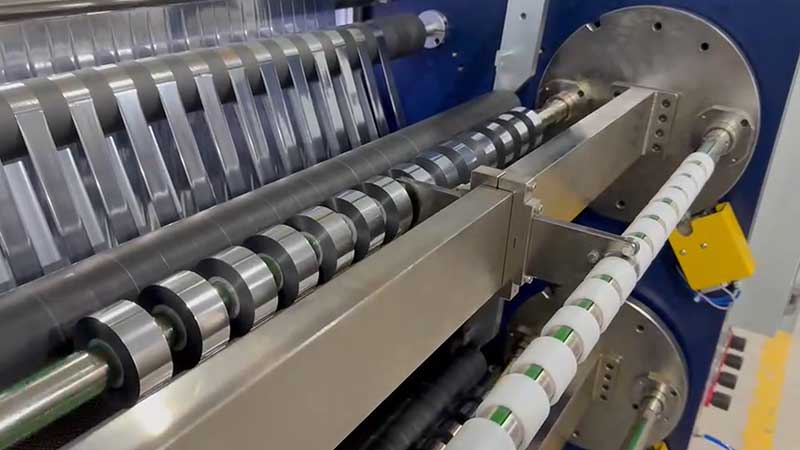
폭 용량: 최대 수치 초과
폭 사양에는 생산 현장의 실제 상황과 일치해야 하는 두 가지 치수, 즉 최대 풀림 폭과 최소 슬릿 폭이 있습니다. 대부분의 공급업체는 최대 풀림 폭에 대해서는 광고하지만 최소 슬릿 폭의 어려움은 과소평가하는 경향이 있습니다.
최대 1600mm의 마스터 롤을 처리하는 대형 포맷 작업에서는 프레임 강성과 블레이드 샤프트 직경이 매우 중요합니다. 슬리팅 폭이 넓을수록 블레이드 샤프트에 가해지는 캔틸레버 힘이 커지기 때문에, 절단 압력 하에서 샤프트가 조금이라도 휘어지면 웹의 중앙 부분은 절단되지 않고 가장자리만 과도하게 절단될 수 있습니다. 이러한 종류의 기계는 무게가 수 톤에 달하는 경우가 많으며, 고속 주행 시 안정성을 유지하기 위해 두꺼운 합금강 패널과 동적 균형을 갖춘 대구경 블레이드 샤프트가 필요합니다.
보안 나사, 장식 밴드, 좁은 열간 스탬핑 라인 등에서 흔히 사용되는 50mm 미만의 좁은 스트립 생산에서는 공구 위치 정밀도와 꼬임 방지 설계가 더욱 중요해집니다. 수동 잠금 시스템은 클램핑력이 고르지 않아 작동 중 축 방향 움직임이 발생하기 쉽습니다. 슬릿 폭이 밀리미터 단위인 경우에는 유압 잠금 또는 고정밀 슬립 샤프트 방식이 안정적인 선택입니다. 주문량에 따라 폭 변경이 잦은 경우, 자동 공구 위치 지정 시스템을 사용하면 전환 시간을 몇 시간에서 몇 분으로 단축할 수 있습니다.
실질적인 기준은 다음과 같습니다. 마스터 롤의 길이가 640mm이고 완성된 롤의 폭이 2cm인 경우, 기계는 이 좁은 폭에서 ±0.5mm의 공차를 유지해야 합니다. 가장 좁은 재료로 시험 절단을 해보는 것이 유일하게 확실한 검증 방법입니다.
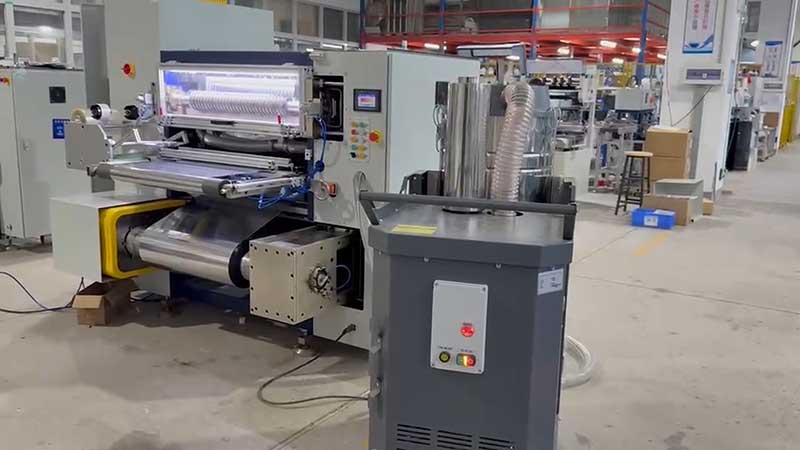
장력 조절: 포일의 내구성을 결정짓는 사양
핫 스탬핑 포일의 적층 구조는 기계적 응력에 매우 민감합니다. 장력 제어는 단순한 기능이 아니라, 기계가 판매 가능한 제품을 생산할 수 있는지 여부를 결정짓는 기본 요소입니다.
개방형 루프 vs. 폐쇄형 루프사전 설정된 값과 자기 입자 브레이크에 의존하는 개방 루프 시스템은 100m/min 미만의 저속 및 중요하지 않은 응용 분야에 적합하지만, 권선 중 직경 변화 또는 가속/감속 교란을 보상할 수 없습니다. 열간 스탬핑 포일의 경우, 장력 센서 또는 플로팅 롤러를 사용하는 폐쇄 루프 서보 장력 제어가 최소 허용 사양입니다. 품질이 우수한 시스템은 장력 변동을 설정값의 ±1%~±3% 이내로 유지하며, 고급 시스템은 ±0.5N의 정밀도를 달성합니다.
테이퍼 장력은 협상 불가입니다.되감기 롤 직경이 증가함에 따라 일정한 장력을 유지하면 외부층이 내부층을 압축하여 "국화심" 결함, 공기 포집 또는 알루미늄 층 전이 등의 문제가 발생할 수 있습니다. 테이퍼 장력 조절 기능은 롤 직경이 증가함에 따라 미리 설정된 곡선에 따라 권선 장력을 자동으로 감소시킵니다. 열간 스탬핑 포일의 경우, 테이퍼 계수는 60%~80%가 권장되며, 최종 장력은 초기 값의 40~70%로 감소합니다. 테이퍼 기능이 없는 기계는 다른 사양과 관계없이 고품질 열간 스탬핑 포일 생산에 적합하지 않습니다.
광폭 웹, 다중 스트립 생산용 슬립 샤프트넓은 웹을 여러 개의 좁은 스트립으로 나누면 각 스트립은 더 이상 연속적인 웹의 일부처럼 작동하지 않습니다. 스트립 너비, 나이프 관통 깊이 및 권취 직경의 차이로 인해 개별 가닥 간의 장력이 불균등해집니다. 독립적인 슬립 보정 기능이 없으면 일부 스트립은 팽팽해지는 반면 다른 스트립은 느슨한 상태로 유지됩니다. 3인치 슬립 마찰식 공기 되감기 샤프트는 각 롤 전체에 걸쳐 안정적인 장력을 보장합니다.
절단 방식: 자르기 vs. 찢기
깨끗한 절단면과 거친 절단면의 차이는 절단과 찢김의 차이입니다. 날이 무디거나 날의 형상이 부적절하면 포일을 깨끗하게 절단하는 대신 눌러서 파단시켜 미세한 버와 알루미늄 분진을 발생시켜 웹을 오염시키고 열간 스탬핑 결함을 유발합니다.
원형 전단 절단은 업계 표준입니다.핫 스탬핑 포일용입니다. 상하 회전 블레이드가 최소한의 변형으로 매끄럽고 깨끗한 절단면을 만들어냅니다. 면도날이나 크러시컷 시스템은 PET 기반 포일에 적합하지 않은데, 가장자리 변형이나 불완전한 분리가 발생하기 쉽기 때문입니다.
| 블레이드 파라미터 | 사양 지침 |
| 재료 | PET 마모 저항성을 위해 텅스텐 카바이드 또는 다이아몬드 코팅 처리 |
| 위쪽 칼날 각도 | 12~30μm 두께의 포일의 경우, 압착이 아닌 전단을 유도하기 위해 15°~20°의 각도를 사용합니다. |
| 간격/겹침 | 정밀 조절 가능, 무단계 |
| 샤프트 런아웃 | 중앙 부위의 불완전한 절단을 방지하기 위해 ≤0.01mm의 오차를 허용합니다. |
레이저 포일 및 홀로그램 소재와 같이 롤러가 접촉하면 회절 패턴에 흠집이 생길 위험이 있는 경우, 에어 나이프 슬리팅은 고급 비접촉식 절단 방식으로 비용이 많이 들지만 프리미엄 제품에는 필수적입니다.
폭 허용 오차 기준자격을 갖춘 장비는 폭 오차를 ±0.1mm 이내로 유지해야 하며, 품질 중심 작업에서는 ±0.05mm를 목표로 하고, 레이저 포일 및 기타 특수 재료의 경우 ±0.02mm를 권장합니다. 권취 후 단면 정렬 불량은 ±0.2mm 이내로 유지해야 합니다. 그렇지 않으면 롤이 열간 스탬핑 기계에서 제대로 트래킹되지 않아 정렬 오류가 발생할 수 있습니다.
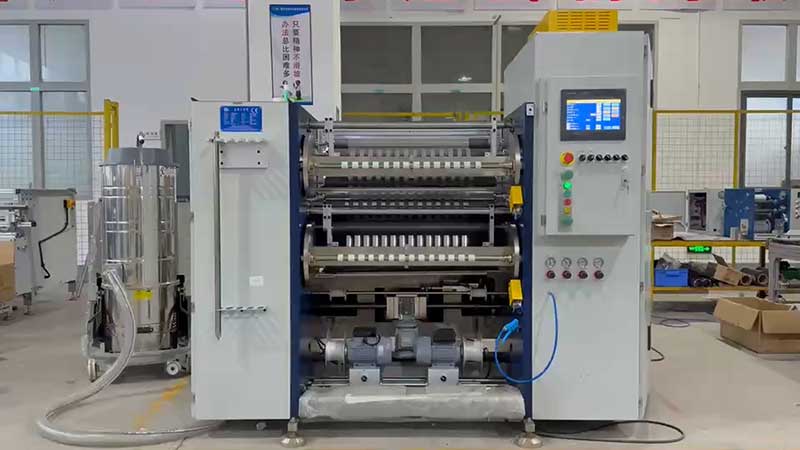
가이드 롤러와 기계적 강성: 숨겨진 품질 요소
호일 표면에 닿는 모든 롤러는 코팅을 손상시키는 긁힘이나 미세 진동의 잠재적 원인이 될 수 있습니다. 이러한 기계적 기본 요소는 수년간의 생산 과정에서 정밀도가 유지될 수 있는지 여부를 결정합니다.
표면 마감모든 가이드 롤러는 표면 조도 Ra ≤ 0.05μm의 초고광택 마감을 가져야 합니다. HV700 경도의 표준 알루미늄 합금 롤러가 일반적으로 사용되지만, 코팅 보호 측면에서는 재질보다 표면 마감 사양이 더 중요합니다.
동적 균형롤러는 200m/min 이상의 속도에서 열간 스탬핑 층을 손상시키는 고주파 미세 진동을 방지하기 위해 동적 밸런싱(G2.5 등급 이상)을 거쳐야 합니다.
커터 샤프트 강성폭이 1.6미터를 초과하는 경우, 절삭 압력 하에서 샤프트가 휘어지면서 중앙부는 불완전하게 절삭되고 가장자리는 과도하게 관통됩니다. 두꺼운 합금강 벽 패널과 대구경 동적 균형 블레이드 샤프트는 선택 사항이 아닌 필수 요소입니다.
엣지 위치 제어(EPC). ±0.5mm 이내의 보정 정확도는 포일이 흔들리는 것을 방지하여, 한쪽 가장자리에 버가 생기고 반대쪽 가장자리는 언더컷되는 현상을 막습니다. 초음파 에지 가이드는 빛을 불규칙적으로 반사하는 광택 있는 포일의 경우 광전 센서보다 선호됩니다.
속도: 최대 사양이 아닌 유효 출력
핫 스탬핑 포일 슬리터의 기계적 속도는 일반적으로 200~500m/min 범위이며, 일부 고속 모델은 550m/min 이상을 제공한다고 주장합니다. 그러나 속도와 품질 간의 관계는 선형적이지 않습니다.
슬리팅 속도가 증가함에 따라 동적 오차가 증폭됩니다. 측면 편차는 100m/min 미만 속도에서 약 ±0.10mm에서 300m/min 이상 속도에서 ±0.35mm까지 악화될 수 있습니다. 장력 변동 또한 증가하여 가장자리 변형이나 권선 결함을 유발할 수 있습니다. 12μm 미만의 초박형 포일의 경우, 치수 안정성을 유지하기 위해 보수적인 속도가 필요할 수 있습니다.
최대 속도보다는 유효 출력을 평가하십시오.전환 시간, 웹 스레딩 및 폐기물 제거를 고려하십시오. 자동 공구 위치 지정 및 빠른 클램핑 시스템을 갖춘 기계는 전환 시간을 15분에서 3분까지 단축하여 최고 속도가 중간 정도이더라도 실제 생산성을 크게 향상시킬 수 있습니다.
핵심 사양 요약
| 매개변수 | 입문자용 | 품질 중심 | 고급 |
| 슬리팅 폭 공차 | ±0.1mm | ±0.05mm | ±0.02mm |
| 장력 제어 | 폐쇄 루프, ±3% | 폐쇄 루프, ±1% | 서보 폐루프, ±0.5N |
| 테이퍼 장력 | 선택 과목 | 표준, 60~80% | 프로그래밍 가능한 곡선 |
| 블레이드 타입 | 면도날 또는 분쇄기 | 원형 전단 | 원형 전단, 탄화물 |
| 최대 기계 속도 | 200m/분 | 400~500m/분 | 500~550m/분 |
| 풀림 직경 | 600~800mm | 800~1000mm | 1000mm 이상 |
| 최소 슬릿 폭 | 30mm | 20mm | 10mm 이하 |
| EPC 정확도 | ±1mm | ±0.5mm | ±0.2mm |
업계 사양을 종합하여 작성된 데이터입니다.
귀사의 자재 구성에 맞는 사양 제공
가장 흔한 구매 실수는 가장 넓고 빠른 요구 사항에 맞춰 기계를 사양에 포함시키면서 가장 좁고 얇은 요구 사항은 간과하는 것입니다. 예를 들어, 1600mm 크기에 500m/min의 속도를 낼 수 있는 기계라 하더라도, 탁월한 장력 제어와 축 강성 없이는 10mm 폭의 12μm 레이저 포일을 가공할 때 그 속도를 달성하지 못할 수 있습니다.
구매를 확정하기 전에 공급업체에 실제 생산 프로필을 제공하십시오. 여기에는 가장 넓은 폭과 좁은 폭의 포일, 두께 범위(레이저 또는 홀로그램 등급 포함), 교대 근무당 목표 생산량이 포함됩니다. 특정 재료 등급을 사용하여 시험 생산을 요청하십시오. 절단면을 확대경으로 검사하십시오. 이상적인 결과는 흰색 보푸라기, 미세한 톱니 모양 또는 알루미늄 분진 없이 매끄러운 단면입니다.
다양한 종류의 포일을 가공하는 업체라면, 한 가지 가공 방식에만 집중하기보다는 하나의 장비에 여러 종류의 블레이드 시스템(표준 포일용 전단 블레이드, 레이저 포일용 에어 나이프)을 교체하여 사용할 수 있도록 구성하는 방안을 고려해 보십시오. 모듈식 설계에 대한 추가 투자는 전용 장비를 두 대 구입하는 것보다 더 빠르게 투자금을 회수할 수 있는 경우가 많습니다.
귀사의 생산 요구사항에 맞춰 핫스탬핑 포일 슬리팅 기계를 평가해 보실 준비가 되셨습니까?구성 권장 사항 및 시험 절단 방안에 대해 알아보시려면 재료 사양 및 생산 목표를 당사 기술팀에 알려주십시오.
 핫 스탬핑 포일 슬리팅 기계 속도: 생산 능력을 수요에 맞추는 방법2026년 10월 27일
 핫 스탬핑 포일 슬리팅 기계의 자동화 기능에 대한 자세한 설명2026년 10월 21일
 핫 스탬핑 포일 슬리팅 기계에 대한 맞춤형 설계 및 공정2026년 10월 21일
 핫 스탬핑 포일 슬리팅 기계의 권취 및 되감기 시스템에 대한 설명2026년 10월 21일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 콜드 포일 슬리터
 카드 인쇄 리본 리와인더
 카드 인쇄 리본 슬리터
 핫 스탬핑 포일 슬리팅 기계
 홀로그래픽 포일 슬리터
 디지털 향상 포일 슬리터
 핫 스탬핑 포일 슬리터 RSDS7H 1350 PLUS
 핫 스탬핑 포일 슬리터(RSDS7H) 1350
