하나의 슬리터로 세 가지 재료 모두를 처리할 수 있지만, "필름"을 단일 규격으로 취급하는 것을 멈춰야 합니다.
플라스틱 필름 슬리팅 기계를 구매하려는 대부분의 사람들은 "이 기계로 BOPP, PE, 그리고 라미네이트 필름을 처리할 수 있나요?"라는 간단한 질문으로 시작합니다. 솔직히 말해서, 대부분의 경우 가능합니다. 하지만 더 중요한 질문은 기계가 각 재질을 제대로 처리하도록 구성되어 있는지, 그리고 주름, 늘어짐, 박리, 또는 3교대 생산 후 롤 경도의 불균형과 같은 문제가 발생하지 않도록 설계되었는지 여부입니다.
BOPP, PE, 그리고 라미네이트 필름은 슬리팅 라인에서 전혀 다른 특성을 보입니다. BOPP는 뻣뻣하고 정전기 발생 가능성이 높습니다. PE는 절단 전에 늘어납니다. 라미네이트는 내부 접착력이 강하여 부주의한 칼날이나 권취 프로파일로 인해 손상될 수 있습니다. BOPP 샘플 하나에 맞춰 설계된 기계는 이론적으로는 신축성 있는 PE 롤이나 두꺼운 PET/PE 라미네이트 롤을 받아들일 수 있지만, 롤을 "받아들이는" 것과 판매 가능한 완제품 롤을 생산하는 것은 완전히 다른 문제입니다.
이 세 가지 기판 제품군 간에 이동할 때 실제로 변경되는 사항과 나중에 비용이 많이 드는 해결 방법을 피하기 위해 장비에 지정해야 하는 사항은 다음과 같습니다.
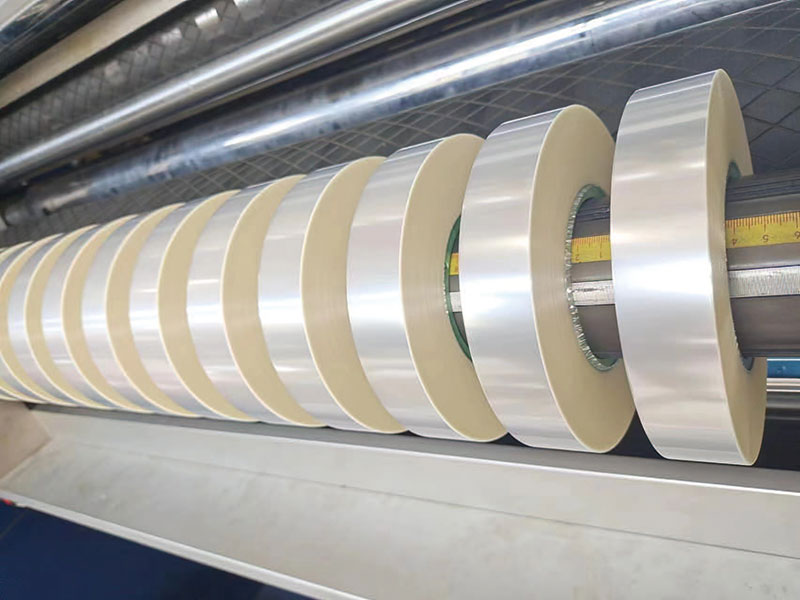
BOPP: 뻣뻣하고, 정적이며, 웹 가이드가 제대로 되지 않으면 용납하지 않는 특성
BOPP(이축 배향 폴리프로필렌)는 스낵 포장지, 라벨 표면재, 오버랩 필름 등 연성 포장재의 핵심 소재입니다. 치수 안정성이 뛰어나고 투명하며 인쇄 품질도 우수합니다. 하지만 슬리팅 공정에서는 이러한 장점에도 불구하고 몇 가지 특수한 요구 사항이 있습니다.
BOPP는 뻣뻣하기 때문에 PE처럼 롤러에 잘 밀착되거나 휘어지지 않습니다. 따라서 웹 가이드가 매우 정밀해야 합니다. PE 웹에서는 몇 밀리미터 정도의 측면 이동이 흡수되지만, BOPP에서는 심한 주름이나 고르지 못한 슬릿 가장자리로 이어집니다. BOPP의 뻣뻣함 때문에 슬릿 라인에서 발생하는 버(burr)나 먼지가 부드러운 필름층에 걸러지지 않고 후속 인쇄 또는 라미네이션 공정으로 이동할 수 있으므로, 가장자리 품질은 많은 가공업체가 처음 예상하는 것보다 훨씬 중요합니다.
정전기는 BOPP의 또 다른 골칫거리입니다. BOPP를 우수한 인쇄 기판으로 만드는 표면 저항성은 고속 라인 인쇄 시 먼지와 미세 입자를 끌어당기는 원인이 됩니다. 가장자리 청결도를 중요하게 생각한다면, BOPP에는 슬리팅 나이프 앞뒤에 이온화 막대를 배치하는 능동적인 정전기 제거 장치가 필수적입니다. 수동 브러시도 도움이 되지만, 라인 속도가 200m/min를 넘어서면 효과가 떨어집니다.
BOPP 구성 참고 사항견고한 웹 가이드(EPC 또는 LPC)와 효과적인 정전기 방지를 우선시하십시오. 얇은 BOPP에는 면도날 슬리팅이 적합한 경우가 많지만, 면도날의 신선도가 중요합니다. 무딘 면도날로 뻣뻣한 BOPP를 절단하면 깨끗한 절단면 대신 먼지가 발생하고 가장자리가 거칠어집니다.
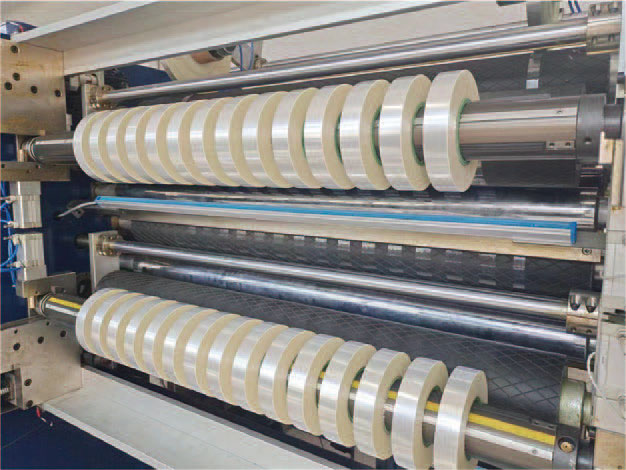
PE: 낮은 긴장감, 높은 인내심
폴리에틸렌은 거의 모든 면에서 정반대의 문제를 가지고 있습니다. BOPP가 뻣뻣한 반면 PE는 신축성이 있습니다. BOPP는 치수를 유지하는 반면 PE는 장력을 받으면 늘어나고 장력이 해제되면 원래 상태로 돌아가려는 성질이 있는데, 이는 슬리팅 및 되감기 과정에서 문제가 됩니다.
PE 슬리팅의 핵심 원칙은 낮고 안정적인 장력을 유지하는 것입니다. 풀림 장력이 너무 크면 웹이 풀림 장치와 슬리팅 스테이션 사이에서 좁아지는 현상(넥인)이 발생하여 슬릿 폭이 일정하지 않게 되고, 미터 단위로 가장자리 재단이 고르지 않게 됩니다. 반대로 되감기 장력이 너무 크면 감긴 롤이 슬리터 통과 후에도 계속 늘어나고, 장력이 풀리면 롤이 말려 올라가거나 가장자리가 헐렁해지는 현상이 나타납니다.
PE 롤의 텔레스코핑 현상은 흔히 발생하는 문제입니다. 일반적인 원인은 과도하거나 불안정한 장력, 불량한 웹 정렬, 층 사이의 공기 갇힘, 그리고 잘못된 권취 경도입니다. BOPP 또는 PET에 맞춰 조정된 좁은 장력 범위의 기계는 이러한 문제를 해결하기 어렵습니다. PE는 두께와 첨가제에 따라 0.5~2.0 PLI 범위의 낮은 장력에서 작동할 수 있어야 하며, 롤이 감기면서 압력이 감소하는 테이퍼 장력 제어가 필요합니다.
PE 구성 참고 사항기계의 최대 장력뿐만 아니라 최소 장력도 확인해야 합니다. 고속 구동 장치보다는 넓은 턴다운 비율을 가진 댄서 롤이나 로드셀 피드백 시스템이 더 유용합니다. 되감기 장치의 차동 슬립 샤프트는 웹 전체에 걸쳐 발생하는 두께 편차를 보정하는 데 도움이 될 수 있는데, PE는 BOPP보다 이러한 편차가 더 큰 경향이 있습니다.
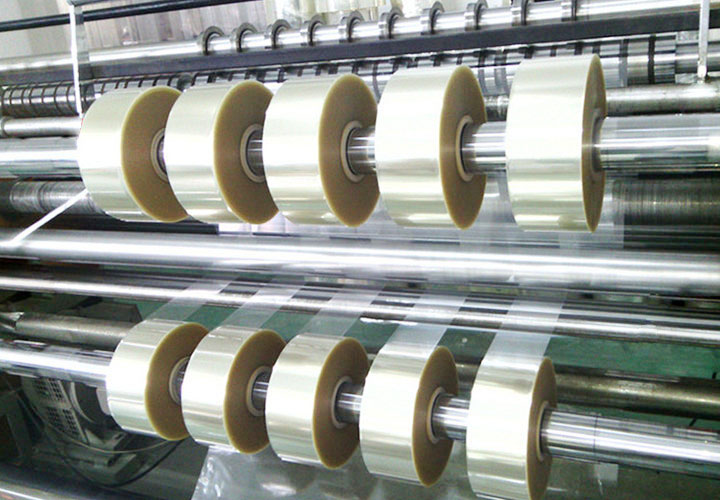
라미네이트 필름: 접착력이 제품 자체인 제품
적층 필름(PET/PE, BOPP/CPP, 금속화 구조물, 호일 함유 적층재 등)은 슬리팅 공정에서 실수가 발생하면 복구가 불가능해집니다. 적층재의 핵심 가치는 층간 접착의 견고성에 달려 있습니다. 슬리팅 공정에서 각 층을 서로 다른 속도로 절단하거나, 접착면을 약화시킬 만큼의 열이나 기계적 스트레스를 가하면, 겉보기에는 문제가 없어 보일지라도 고객의 파우치 성형 라인에서 불량으로 이어질 수 있습니다.
이러한 이유로 적층재 절단 시 날 선택이 달라집니다. 다층 구조에 면도날 하나만 사용하면 층들이 동시에 절단되는 것이 아니라 순차적으로 절단되는 경향이 있어 절단면에서 박리가 발생할 수 있습니다. 특히 호일이나 금속 코팅이 된 적층재처럼 층들의 기계적 특성이 매우 다른 경우 더욱 그렇습니다. 가위처럼 윗날이 아랫날을 겹치도록 하는 원형 절단 방식은 모든 층에 동시에 절단력을 가하므로 적층재 절단에 일반적으로 더 안전한 방법입니다.
권취 제어 또한 매우 중요합니다. 라미네이트는 구성 레이어가 장력과 이완에 다르게 반응할 경우 말리거나 늘어날 수 있습니다. 한 레이어가 다른 레이어보다 기억력이 더 강하면(한 필름 공급업체의 표현처럼 PE는 "기억력이 강한 소재"로 악명 높습니다) 완성된 롤이 슬리팅 후 며칠 만에 주름지거나 트래킹 문제가 발생할 수 있습니다. 안정적이고 가급적 테이퍼 제어가 가능한 권취 장력과 일정한 닙 압력을 유지하는 레이온 롤을 함께 사용하면 접착력과 롤 프로파일 모두를 보호할 수 있습니다.
라미네이트 구성 참고 사항주요 절단 방법으로 전단 슬리팅을 지정하고, 블레이드 겹침을 정밀하게 조정할 수 있어야 합니다. 두꺼운 적층재 또는 호일 함유 구조물의 경우, 마모성이 있는 금속 도금층을 고려한 블레이드 형상을 검토해야 합니다. 표준 강철 블레이드는 이러한 재료에서 마모가 더 빨리 진행됩니다. 되감기 장력 제어는 BOPP 배합에서 파생된 평탄한 장력 곡선이 아닌, 적층재의 강성에 맞는 테이퍼 프로파일을 구현할 수 있어야 합니다.
진짜 문제는: 기계를 한 대 쓸 것인가, 두 대 쓸 것인가?
대부분의 가공업체에게 현실적인 답변은, 사양이 잘 갖춰진 슬리터 하나로 BOPP, PE 및 일반적인 라미네이트를 처리할 수 있다는 것입니다. 단, 기계를 구매할 때 단일 샘플이 아닌 전체 재료 범위를 명시해야 합니다. 사양 협의에는 각 기판의 최소 및 최대 두께, 필름의 금속화 또는 코팅 여부, 예상되는 완제품 롤 직경 및 슬릿 폭이 포함되어야 합니다.
한 가지 소재에 맞춰 설계된 기계를 구입하고 다른 소재도 별도의 조정 없이 동일한 품질과 속도로 가공할 수 있을 거라고 기대해서는 안 됩니다. BOPP 소재에 적합한 장력 범위는 PE 소재를 늘어나게 할 수 있습니다. 얇은 PE를 깔끔하게 절단하는 면도날은 포일 라미네이트를 박리시킬 수 있습니다. 저속 PE 가공에 적합한 정전기 제어 장치는 BOPP에 먼지를 잔뜩 묻히게 할 수 있습니다.
공급업체에 일반적인 샘플이 아닌 실제 사용하려는 소재로 기계를 시연해 달라고 요청하십시오. 필요한 속도로 각 소재에서 깨끗하고 늘어짐 없는 롤을 생산하는 슬리터는 해당 소재를 염두에 두고 구성된 슬리터입니다. 그렇지 않은 슬리터는 필름을 받아들이기는 하지만 롤을 제대로 생산하지 못할 수도 있습니다.
보유하신 자재 범위를 기계 사양과 비교하여 검증할 준비가 되셨습니까?소재의 두께, 구조, 완제품 롤 요구 사항 등 소재 목록을 보내주시면, 세 가지 조건을 모두 만족하는 최적의 장력, 절단, 권취 구성을 확인해 드리겠습니다.
 리본 절단 및 되감기 기계의 표준 작동 절차2026년 11월 7일
 단면 접착식 슬리팅 기계는 어떤 재료를 절단할 수 있습니까?2026년 11월 6일
 핫 스탬핑 포일 슬리팅 기계의 작동 단계 및 팁2026년 11월 5일단면 테이프 슬리팅기의 주요 기능 및 적용 시나리오2026년 10월 31일






 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 리본 슬리팅 머신
 테이프 슬리터
 고속 슬리팅 머신
 바코드 리본 슬리팅 머신
 단면 접착 슬리터
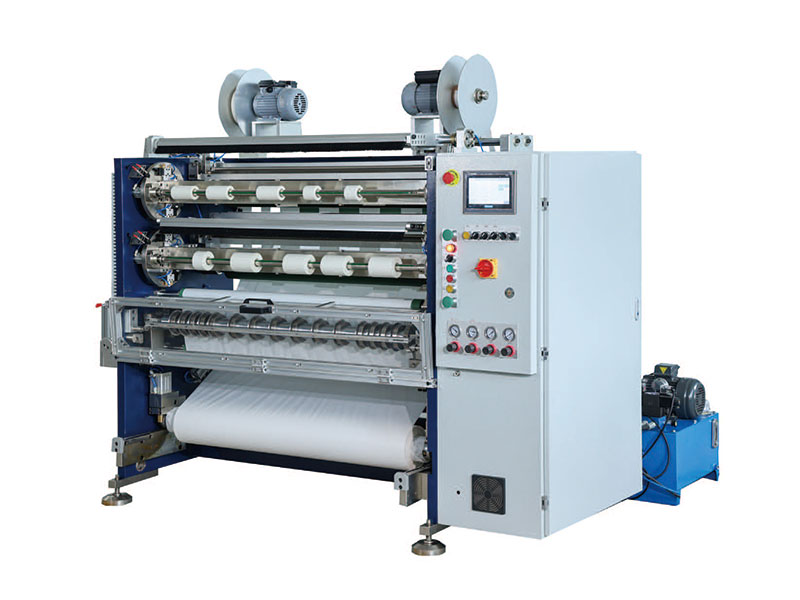 양면 접착 슬리터
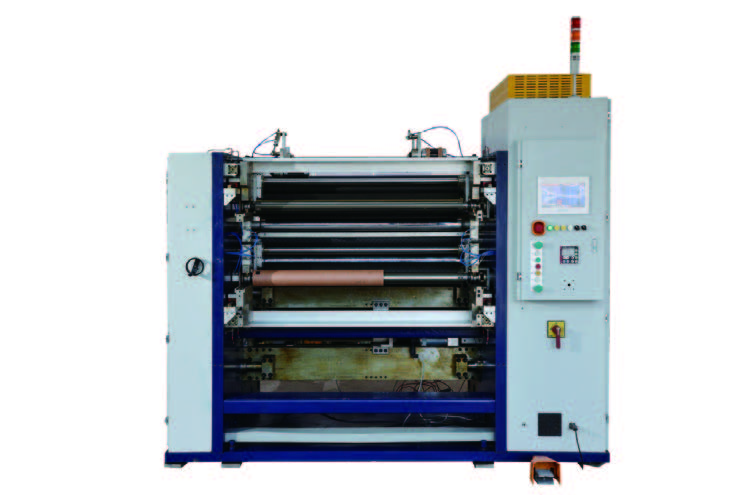 용량 필름 슬리터
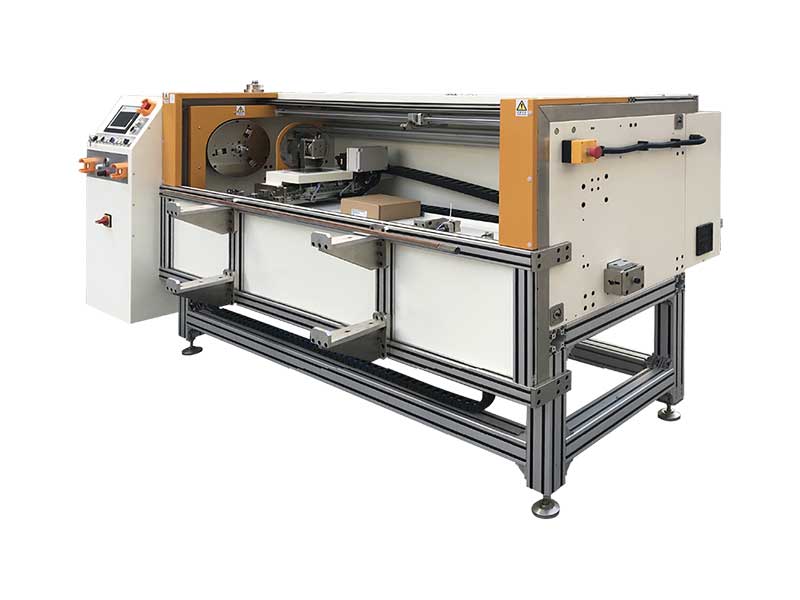 자동 호일 롤 커터
